
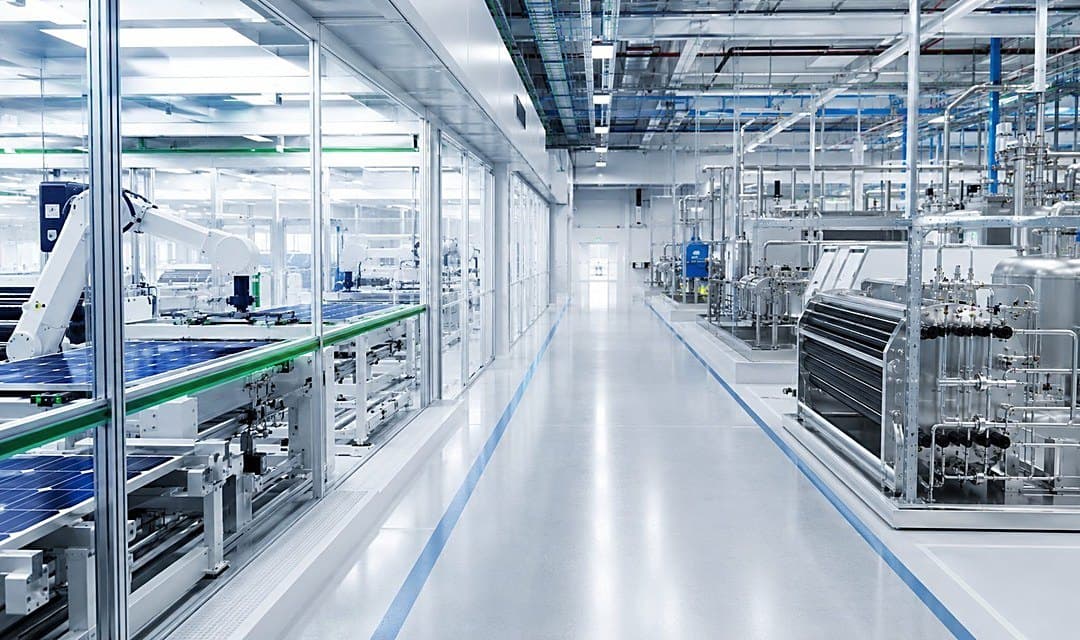
医薬品グレードのHVAC製造
適格性が確認された製造パートナーを通じて、ミッションクリティカルな機器を製作しています。これには、衛生仕様のエアハンドリングユニット(AHU)、ファンフィルターユニット(FFU)、HEPAハウジング、カスタム制御盤、および湿気に敏感な製品向けに±2% RHを維持できる高精度除湿システムが含まれます。
サービスおよびソリューション
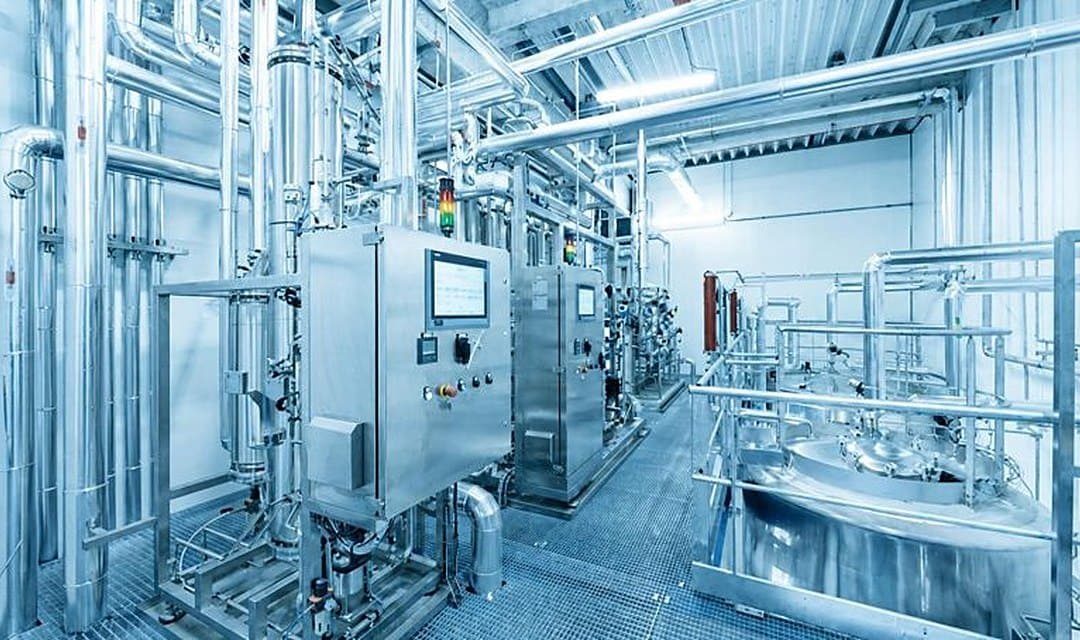
衛生仕様のエアハンドリングユニット、ファンフィルターユニット、HEPAハウジング、除湿装置、制御盤、およびモジュール式クリーンルームシステム。カタログから選定して現場に合わせて改造するのではなく、プロジェクト固有の風量スケジュール、負荷計算、制御ナラティブに基づいて設計しています。
サービスおよびソリューション
当社のエンジニアが、仕様書、一般配置図、材料要求事項、検査要領および合否判定基準を自ら策定します。製作能力は、EU-GMP に準拠した品質管理の下で有資格の製造パートナーが提供します。全ユニットは出荷前に、承認済み仕様書に照らして工場受入試験(FAT)を実施し、立会検査を行います。問題を見つける場所としては、稼働中の現場よりも工場のほうが低コストだからです。
概要
カタログ品の機器は、プロジェクトに合わせて選定されるものです。当社の機器は、プロジェクト固有の風量表、負荷計算およびコントロールナラティブ(制御記述書)に基づいて設計されています。そのため、改造することなくそのまま適格性評価に臨むことができます。
設計と実際に稼働するクリーンルームとの間のギャップは、たいてい機器に起因する。ケーシングの気密クラスが不適切な空調機はリークを生じ、差圧カスケードは決して安定しない。スキャン可能なシール構造を持たないフィルタハウジングでは、据付後のリークテストに合格できない。汎用テンプレートで結線された制御盤は、制御思想が前提とするインターロックを実現できない。これらはいずれも、是正コストが最も高くなる適格性評価の段階で発覚する。
当社は、建物を規定するものと同一の設計基準に基づいて機器を仕様策定・設計し、当社のエンジニアリング管理のもとで適格性が確認された製造パートナーに製作させます。機種選定、一般配置図、材質仕様、検査体制および合格基準は当社のエンジニアが担います。パートナーが担うのは製作能力であり、技術的責任は当社に帰属します。
製造はEU-GMPに準拠した品質管理のもと、トレーサビリティを文書化して行います。材料証明書、溶接記録、コーティングおよび不動態化処理記録、部品データシート、試験成績書をパッケージとしてまとめ、据付時適格性評価(IQ)に直接引き渡すため、適格性評価の開始時点で証拠資料はすでに揃っています。
機器の問題は、工場受入試験の段階で洗い出すべきものです。ユニットは製造パートナーの工場において、承認済み仕様に照らして試験・立会検査され、クライアントにも立会いをご案内します。そこで見つかった不具合は、図面と製作者がそろった工場内で是正され、試運転期日に追われながら稼働中の現場で対応することはありません。
機器供給
AeroSanoは、Humileyが衛生的な空調およびクリーンルーム向けに供給する機器シリーズです。エアハンドリングユニット、ファンフィルターユニット、HEPAボックスおよびハウジング、パスボックス、制御盤、ならびにクリーンルームパネル、ドア、モジュール式の壁・天井で構成されます。各ユニットは、プロジェクト固有の風量スケジュールと負荷計算に基づき、Humileyのエンジニアリング管理のもとで、適格性が確認された製造パートナーが製作します。全ユニットについて、承認済み仕様に対するFAT試験を立会いのもとで実施し、機器ファイルは製作中に作成されます。
対応領域
適格性が確認され、EU-GMPに準拠した製造パートナーを通じて生産される医薬品グレードのHVACおよびクリーンルーム機器。
適格性が確認された製造パートナーを通じて、ミッションクリティカルな機器を製作しています。これには、衛生仕様のエアハンドリングユニット(AHU)、ファンフィルターユニット(FFU)、HEPAハウジング、カスタム制御盤、および湿気に敏感な製品向けに±2% RHを維持できる高精度除湿システムが含まれます。
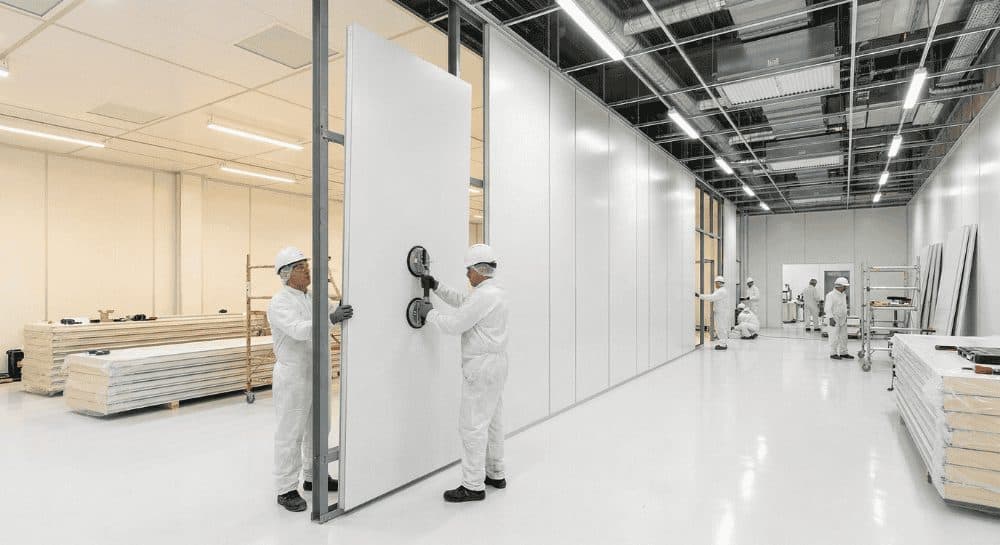
空調設備にとどまらず、当社はクリーンルームパネル、ドア、およびモジュール式の壁・天井システムを供給します。これらは気密性が高く、清掃が容易なGMP環境向けに設計されています。当社エンジニアが管理するパートナー工場での製作により、すべての構成部材がお客様のプロジェクトの仕様および清浄度クラスに正確に適合して製造されます。
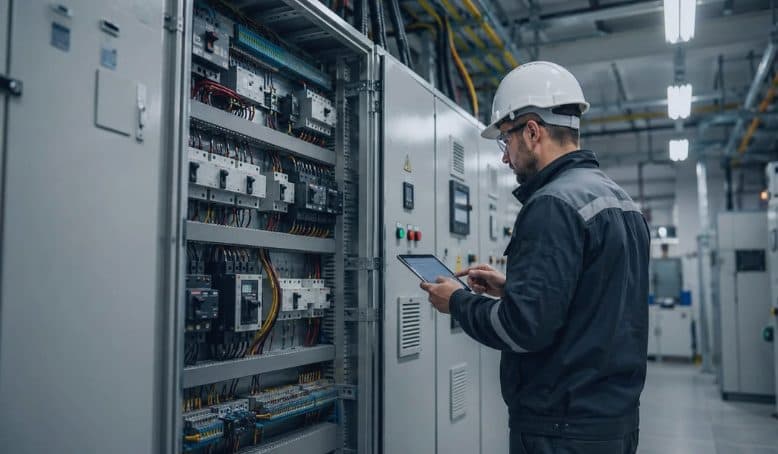
カスタム制御盤、MCC/MDB、HVAC制御盤は、当社パートナーの盤製作工場においてお客様の仕様どおりに製作・試験され、お客様のQBMS/EMSとのシームレスな統合を実現します。
生産は EU-GMP に準拠した品質管理のもとで行われ、完全な工場受入試験および立会試験(EN 1886 / EN 1822)に対応します。文書化された管理手順により完全なトレーサビリティを確保し、その記録はお客様のバリデーションパッケージに直接反映されます。

当社はパートナー各社と連携し、計画、品質保証・品質管理、技術エンジニアリング、組立に至る生産ワークフロー全体を統括し、工場受入試験(FAT)に合格した装置をお届けします。
パートナー生産に加え、当社はCamfil、Daikin、Carrier、Muntersをはじめとする世界有数のメーカーの機器を供給し、戦略的なコンポーネントは適格性が確認されたサプライヤーを通じて調達することで、すべてのプロジェクトにおいてサポート可能でグローバルな実績を持つプラットフォームを確保しています。
私たちのアプローチ
設計パッケージから据付時適格性評価(IQ)に対応可能なユニットに至るまでの、管理された6つの段階。
機器の容量は、公称能力ではなく、当該プロジェクト固有の計算負荷、風量スケジュール、および同時発生設計条件に基づいて選定します。選定ソフトウェアの出力、コイル回路構成、ファン運転点、音響データ、部分負荷時の挙動を総合的にレビューし、仕様書には各受入基準の根拠となる規格を記録します。
出力
一般配置図、断面詳細図、パネル配置図、配線系統図、材料仕様書を客先承認用として発行します。フィルター交換、コイル洗浄、部品交換のためのアクセススペースは、図面に寸法を明記して表示します。承認済施工図一式に署名がなされるまで、製作現場への出図は一切行いません。
出力
製作は、プロジェクトの必要納期に合わせて計画し、定められたホールドポイント(材料受入、フレームおよびケーシング組立、溶接、表面処理、部品取付、配線)で工程内検査を実施します。各ホールドポイントの結果は記録し、不適合は次工程の開始前に起票して処置を完了します。
出力
完成したユニットは、製造パートナーの工場において、承認済み仕様に照らして試験されます。試験項目は、ケーシング性能、風量および静圧、ファンおよびモーター性能、制御機能、警報およびインターロックの検証、電気安全です。試験は立会いのもとで実施され、逸脱は記録のうえクローズされ、FAT報告書が機器ファイルの一部として発行されます。
出力
各ユニットは、輸送時および到着時に置かれる保管条件を考慮して保護します。据付時期の都合に応じてフィルタは別送とし、開口部はシールし、船便輸送では乾燥剤および防錆・防湿処置を指定します。梱包明細および揚重情報は納入前に発行し、現場へのアクセスおよび揚重計画を立てられるようにします。
出力
当社のエンジニアが据付を支援し、立上げを監督し、FATで用いたものと同一の基準に基づいて現地受入試験(SAT)を実施します。機器ファイル(図面、証明書、試験記録、O&Mマニュアル、予備品リスト)は、据付時適格性評価(IQ)プロトコルが求める構成でお引き渡しします。
出力
技術仕様
選定可能な等級区分と、その試験の根拠となる規格。プロジェクトごとの選定内容は機器仕様書で確定します。
| ケーシングの機械的強度 | クラス D1 および D2 を用意 |
|---|---|
| ケーシング漏れ量 | クラス L1 および L2 を用意 |
| フィルタのバイパスリーク | 衛生用途およびクリーンルーム用途向けクラス F9 |
| 熱貫流率 | クラス T2 および T3 を用意 |
| 熱橋(ヒートブリッジ) | クラス TB2 および TB3 を用意 |
| 衛生的構造 | 洗浄可能な内面、断熱材の露出なし、排水可能なドレンパン、各セクションへの点検アクセス |
| HEPA H13 | MPPS における総合効率 99.95 % 以上 |
|---|---|
| HEPA H14 | MPPS における総合効率 99.995 % 以上 |
| ULPA U15 | MPPS における総合効率 99.9995 % 以上 |
| プレフィルタ・中性能フィルタによる濾過 | ISO 16890(ePM1、ePM2.5、ePM10)に適合 |
| 終末フィルタハウジング | スキャン可能なゲルシールまたはクランプシール(上流にエアロゾル注入部、下流にスキャン用アクセスを備え、据付状態でのリーク試験に対応) |
| 壁パネルおよび天井パネル | 50、75および100 mmのモジュラーシステム;ロックウール、PU、アルミハニカムコア |
|---|---|
| パネルの仕上げ | プレコート鋼板、ステンレス鋼および HPL、目地フラット仕上げで清掃性を確保 |
| 扉及び窓 | フラッシュ(面一)ガラス仕様、片開きおよび両開き、差圧カスケードが要求する箇所にはインターロック付き |
| ファンフィルタユニットとHEPAボックス | 回転数制御機能を内蔵し、スキャン試験に対応したシールを備えたターミナルユニット |
| パスボックスおよびエアシャワー | 静的および動的(インターロック付き扉と規定のパージサイクルを備える) |
| デシカント除湿 | Dry room向け露点−60 °C以下の超低露点対応能力 |
|---|---|
| 湿度制御精度 | 湿度の影響を受けやすいプロセス向けに± 2 % RHまで対応 |
| 制御盤およびMCC/MDB | IEC 61439に基づく設計検証およびルーチン試験を実施済み、仕様に準拠したフォーム区分およびIP等級 |
| 制御統合 | Rockwell、Siemens、COPA-DATA zenon、Ignition 上の BMS、EMS、QBMS とのインターフェース接続 |
| 盤関連図書 | 配線図、I/Oリスト、ルーチン試験成績書および機能試験記録 |
提出成果物
記録は納入後に再構成するのではなく製造中に取りまとめるため、据付時適格性評価は完全な記録から開始できます。
コンプライアンス
貴施設についてお聞かせください。お問い合わせ内容に応じて、適切なエンジニアリング責任者におつなぎします。
インサイト

雨季の外気に合わせてサイジングしたデシカントホイールは、乾季には管理幅の狭い室を過乾燥にすることがある。21 °Cおよび30% RHにおいて、±2% RHは幅約2 Kの露点ウィンドウとなる。乾季の負荷まで対応できる再生熱のターンダウン、および2つ目の制御手段を仕様に規定し、両方の季節で管理幅を確認すること。
インサイト読む

50、75、100 mmパネルに用いるロックウール、PU、アルミハニカムの各芯材は、それぞれ異なる要件、すなわち耐火性能、断熱性能、平面性に対応する。厚さはユーティリティ、スパン、ドア枠の奥行きによって決まり、清掃性はフラッシュ目地、R仕上げ(コーブ)のコーナー、シールされた貫通部によって左右される。
インサイト読む
施工中に運転を開始した新しいAHUでは、コイル、ドレンパン及び最終フィルタに現場の粉塵が付着し、濡れたフィンからは掃除機で除去できない。通電前にケーシングを清掃し、ダクト開口部を密閉し、仮設プレフィルタで運転し、最終清掃後に最終フィルタを取り付け、その記録をIQのために残すこと。
インサイト読む

ダクト漏れ、差圧カスケードのバランス、制御のチューニング、およびリカバリーは、AHUが現地で接続されて初めて測定できる。それでもFATで、清浄時のフィルタおよびコイルの圧力損失、ケーシング漏れ試験結果、設計静圧時のファン風量、ならびに制御盤のソフトウェアバージョンとそのI/Oリストを記録しておけば、これらの試験を迅速化できる。
インサイト読む

運転シーケンスは、クリーンルームが再起動時、トリップ時および停電時にどう動作するかを決定する。QAが通常これを目にするのはOQの段階であり、その時点ではあらゆる変更がソフトウェア改訂と再試験を伴う。盤製作前に、QAおよび保全部門とともに一行ずつ確認すること:起動順序、トリップ、警報遅延、フェイル時位置。
インサイト読む

カタログ品のAHUは、オフィスエリアや同等品への交換には適している。湿度が規定されている場合は確認が必要である。20 °C、45% RHの室の露点は約7.7 °Cであり、標準シリーズ品のコイルでは全熱量(kW)を満たしても、出口空気がより湿った状態になることがある。現場のピーク条件におけるコイル出口空気の露点の提示を求めること。
インサイト読む

稼働中の施設におけるAHUの交換は、as-found値(現状値)の測定から始まる:末端吹出口風量、カスケード全体の差圧、温度およびRH。これらは新ユニットのバランシング目標値であると同時に、適格性評価済みの状態に復帰したことの証拠となる。設計値にバランスさせるか、as-found値にバランスさせるかを、事前にQAと決定しておくこと。
インサイト読む

クリーンルームの入隅が直角だと残渣がたまり、消毒剤の接触時間が確保できない。R仕上げ(コーブ)の取合いで解決できるが、それはコーブ見切材とパネルの継目が面一でシールされている場合に限られる。納まりは図面上で合意し、R寸法は清掃担当者が実際に使用する清掃用具と照合して確認すること。
インサイト読む
製造・流通
900 mmのクリーンルームドアは、アンダーカットが5 mmの場合、15 Paで約50 m³/hの漏気が生じ、アンダーカットが10 mmでは約100 m³/hとなる。ドアの隙間によって、10–15 Paの差圧カスケードを維持するために必要なオフセット風量が決まる。ドアの漏気量は、所定の圧力における数値として試験方法とともに規定し、設置前に確認すること。
インサイト読む

代替品は、急いで承認されたベンダー図面を通じて現場に入ってくる。製作をリリースする前に、次の項目を確認する:設計条件での運転点、空気経路内の材料、BIMモデルに照らしたクリアランス、BMS I/Oリストに照らしたセンサ、そしてユニットに添付されるべき証明書とFAT手順書。
インサイト読む

ヒートティント(溶接焼け)は酸洗または機械的研磨により除去し、その後の不動態化処理で酸化皮膜を回復させる。処理済みの部品は外観上、未処理のものと区別がつかない。唯一の証拠は処理時に作成された記録、すなわち手順、薬品、接触時間、日付、作業者および確認結果である。これを製造中に収集しておけば、IQは完全な記録一式がそろった状態から開始できる。
インサイト読む
製造・流通
FAT プロトコルを FAT の週に作成すると、内容はユニットが既に実現していることに引きずられていく。図面と同時に承認されたプロトコルであれば、仕様の各項目を、方法・計測器・判定基準値を備えた試験に落とし込み(例:ファンを停止してヒーターがトリップすることを実証する)、測定不能な要求事項は製作前に仕様書へ差し戻すことができる。
インサイト読む
技術資料
当社自身が参照している資料です。登録は不要です。数値が規格に由来する場合は、その規格名を明記しています。
MPPSにおける EN 1822 HEPA および ULPA の捕集効率と、それらを保護する ISO 16890 のグループ。
ツールを開く室容積から必要風量を、または既設給気の換気回数を算出します。m³/h およびCFM対応。
ツールを開くよくあるご質問
実際に業務を担うエンジニアが回答します。
製造は、当社のエンジニアリング管理の下で、有資格の製造パートナーが実施します。仕様、図面、材料要求事項、検査方式および合否判定基準は当社のエンジニアが保有し、製作は当社の品質管理の下に置かれます。パートナーは製作能力を提供し、技術的責任は Humiley が引き続き負います。
はい。サイトに承認済みの部品リスト、標準の制御プラットフォーム、または確立された予備品戦略がある場合、仕様はそれに沿って作成します。モーター、ドライブ、フィルター形式、コントローラーファミリーを工場全体で統一することは、通常、個々の機器でわずかな費用を削減するよりも、施設のライフサイクル全体を通じて大きな価値をもたらします。
ケーシングおよび構造の確認、動作点に対する風量・静圧、ファンおよびモーターの性能、制御・インターロックの動作、警報確認、電気安全試験を、いずれも承認済み仕様書に基づいて実施します。お客様の立会いも歓迎しており、プロジェクトで必要な場合は EN 1886 および EN 1822 に準拠した立会試験も手配可能です。
設置済み機器との整合を合理的な範囲で図ること(据付面積、接続位置、制御インターフェース、予備品の共通化)により、変更の影響範囲を小さく抑えます。機器ファイルは、貴社品質部門と合意した再適格性評価の範囲に対応できる形で整備し、変更内容は製作着手前に評価します。
当社は、Camfil、Daikin、Carrier、Muntersなどの定評あるメーカーの機器を供給し、戦略的なコンポーネントは適格なサプライヤーを通じて調達しています。グローバルなサポート体制を持つプラットフォームが最適解である場合はそれを指定し、プロジェクトに合わせてユニットを設計する必要がある場合は、当社が設計を行い、製造パートナーに製作を委託します。
ユニットの種類、部品の調達状況、承認サイクルによって異なる。最大の変動要因は通常、図面承認であるため、当社では一般配置図一式を早期に発行し、発注段階で審査の回答期限を合意する。長納期部品は技術入札評価の段階で特定し、本発注に先行して発注することが可能である。
はい。推奨予備品・消耗品リストとフィルター交換計画を機器ファイルとともに発行します。また保守契約に基づき在庫を確保することも可能で、フィルターや重要部品を交換期限前に現地に用意しておくことができます。