Aller au contenu

Services et solutions

Fabrication et distribution

Centrales de traitement d'air hygiéniques, unités filtrantes ventilées, caissons HEPA, déshumidification, armoires de commande et systèmes salle blanche modulaires, conçus à partir du tableau des débits d'air, du bilan thermique et du descriptif fonctionnel de régulation propres au projet — et non choisis sur catalogue puis adaptés après coup.

Services et solutions

Introduction

Nos ingénieurs prennent en charge la spécification, les plans d'ensemble, les exigences relatives aux matériaux, le plan de contrôle et les critères d'acceptation ; des partenaires de fabrication qualifiés apportent la capacité de production, sous un contrôle qualité aligné sur EU-GMP. Chaque unité fait l'objet d'un essai de réception en usine (FAT) réalisé en présence de témoins au regard de la spécification approuvée avant son expédition, car il est moins coûteux de détecter un problème en atelier que sur un site en exploitation.

Présentation générale

Des équipements conformes à la spécification autour de laquelle l'installation a été conçue

Les équipements sur catalogue sont sélectionnés pour s'adapter à un projet. Nos équipements sont conçus à partir du tableau des débits d'air, du bilan thermique et de l'analyse fonctionnelle de la régulation propres au projet — c'est pourquoi ils sont prêts pour la qualification sans adaptation.

L'écart entre une conception et une salle blanche opérationnelle tient généralement aux équipements. Une centrale de traitement d'air dont la classe d'étanchéité de l'enveloppe est inadaptée fuit, et la cascade de pression ne se stabilise jamais. Un caisson filtrant dépourvu de joint accessible au balayage ne peut pas satisfaire à un test d'étanchéité in situ. Une armoire de commande câblée selon un schéma générique n'assurera pas les verrouillages que présuppose la philosophie de contrôle-commande. Chacun de ces défauts est détecté lors de la qualification, au moment où sa correction coûte le plus cher.

Nous spécifions et concevons les équipements selon les mêmes bases de conception que celles qui régissent le bâtiment, puis nous les faisons fabriquer par des partenaires industriels qualifiés sous notre contrôle d'ingénierie. Nos ingénieurs maîtrisent la sélection, les plans d'ensemble, la spécification des matériaux, le régime d'inspection et les critères d'acceptation. Le partenaire apporte la capacité de fabrication ; la responsabilité technique reste la nôtre.

La production est réalisée sous un contrôle qualité aligné sur EU-GMP, avec une traçabilité documentée. Les certificats matière, les enregistrements de soudage, les enregistrements de revêtement et de passivation, les fiches techniques des composants et les certificats d'essai sont compilés dans un dossier qui alimente directement la qualification d'installation, de sorte que les preuves sont déjà réunies au démarrage de la qualification.

C'est lors des essais de réception en usine que les problèmes d'équipement doivent être traités. Les unités sont testées, en présence de témoins, dans les installations du partenaire de fabrication par rapport à la spécification approuvée, le client étant invité à y assister. Tout ce qui y est constaté est corrigé en atelier, avec les plans et le fabricant à disposition, plutôt que sur un site en exploitation sous la contrainte d'une date de mise en service.

Fourniture d'équipements

La gamme d'équipements AeroSano

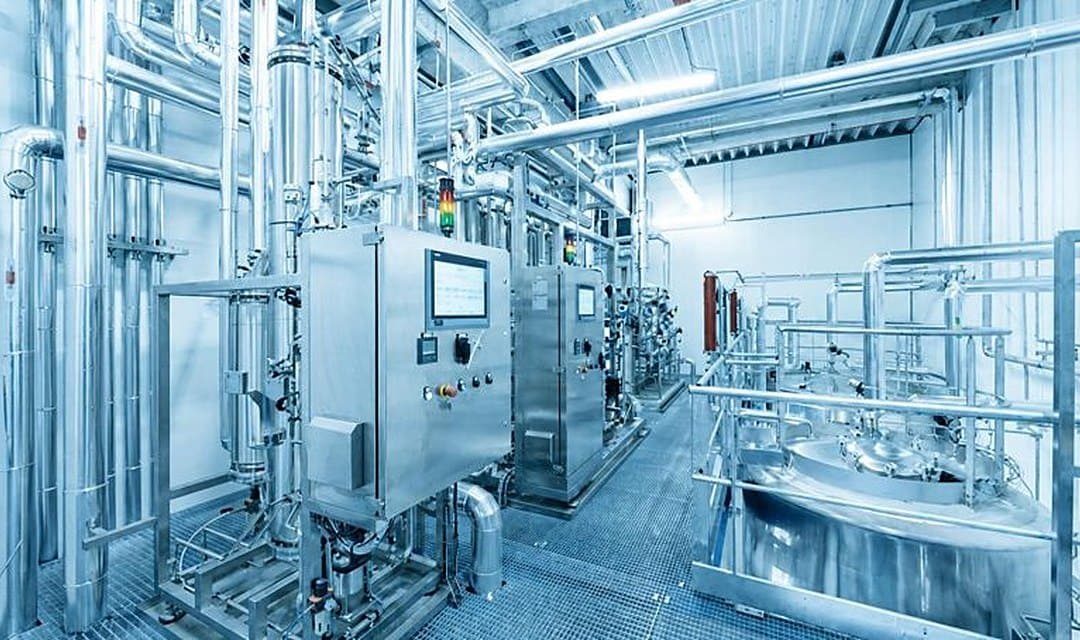
AeroSano est la gamme d'équipements que Humiley fournit pour le traitement d'air hygiénique et les salles blanches : centrales de traitement d'air, unités de filtration ventilées, caissons et boîtiers HEPA, sas de transfert, armoires de commande, ainsi que panneaux, portes, cloisons et plafonds modulaires pour salles blanches. Les unités sont fabriquées par des partenaires de fabrication qualifiés sous le contrôle technique de Humiley, à partir du tableau des débits d'air et du bilan thermique propres au projet. Chaque unité est soumise à des essais FAT réalisés en présence d'un témoin, au regard de la spécification approuvée, et son dossier d'équipement est constitué pendant la production.

Compétences

Périmètre des travaux

Équipements HVAC et de salle blanche de qualité pharmaceutique, produits par des partenaires de fabrication qualifiés et alignés sur les exigences EU-GMP.

Production de HVAC de qualité pharmaceutique

Par l'intermédiaire de partenaires de fabrication qualifiés, nous produisons des équipements critiques, notamment des centrales de traitement d'air (CTA) hygiéniques, des unités de filtration ventilées (FFU), des caissons HEPA, des armoires de commande sur mesure et des systèmes de déshumidification de haute précision capables de maintenir ±2% RH pour les produits sensibles à l'humidité.

Équipements salle blanche et construction modulaire

Au-delà du traitement d'air, nous fournissons des panneaux salle blanche, des portes ainsi que des systèmes modulaires de cloisons et de plafonds conçus pour des environnements GMP étanches à l'air et faciles à nettoyer. La fabrication chez nos partenaires, pilotée par nos ingénieurs, signifie que chaque composant est réalisé selon les spécifications et la classification exactes de votre projet.

Armoires de contrôle sur mesure et automatisation

Les armoires de contrôle sur mesure, les MCC/MDB et les coffrets de commande HVAC sont fabriqués et testés selon vos spécifications par nos ateliers d'armoires partenaires, garantissant une intégration transparente avec votre QBMS/EMS.

Contrôle qualité géré et FAT

La fabrication est réalisée sous des contrôles qualité alignés sur les exigences EU-GMP, avec des essais de réception en usine complets et la possibilité d'essais en présence du client (EN 1886 / EN 1822). Une procédure de contrôle documentée assure une traçabilité complète, directement intégrable à votre dossier de validation.

Gestion de la production de bout en bout

Nous coordonnons l'ensemble du processus de production avec nos partenaires — planification, assurance et contrôle qualité, ingénierie technique et assemblage — pour livrer des équipements ayant satisfait aux essais de réception en usine (FAT).

Équipements référencés à l'échelle mondiale

En complément de la production réalisée par nos partenaires, nous fournissons des équipements de fabricants mondiaux de premier plan, notamment Camfil, Daikin, Carrier et Munters, et nous nous approvisionnons en composants stratégiques auprès de fournisseurs qualifiés. Chaque projet repose ainsi sur des plateformes maintenables et référencées à l'échelle mondiale.

Notre approche

De la spécification au chantier

Six étapes maîtrisées entre le dossier de conception et un équipement prêt pour la qualification de l'installation.

  1. Spécification et sélection

    Les équipements sont dimensionnés à partir des charges calculées propres au projet, du tableau des débits d'air et des conditions de base coïncidentes, et non à partir d'une puissance nominale. Les résultats du logiciel de sélection, le circuitage des batteries, le point de fonctionnement du ventilateur, les données acoustiques et le comportement à charge partielle sont examinés conjointement, et la spécification consigne la norme dont découle chaque critère d'acceptation.

    Résultats

    • Spécification technique et fiche technique
    • Calculs de sélection et de performance
    • Tableau des critères d'acceptation
  2. Ingénierie de détail et approbation des plans

    Les plans d'ensemble, les détails de coupe, les implantations d'armoires, les schémas de câblage et les spécifications de matériaux sont soumis à l'approbation du client. Les accès pour le changement des filtres, le nettoyage des batteries et le remplacement des composants sont dessinés et cotés. Rien n'est transmis à l'atelier tant que le dossier bon pour exécution n'est pas signé.

    Résultats

    • Plans d'ensemble et plans de détail
    • Schémas électriques et implantations d'armoires
    • Jeu de plans bons pour exécution
  3. Planification de la production et contrôle en cours de fabrication

    La fabrication est planifiée en fonction de la date de besoin du projet, avec inspection en cours de fabrication à des points d'arrêt définis — réception des matériaux, assemblage de l'ossature et de l'enveloppe, soudage, traitement de surface, installation des composants et câblage. Chaque point d'arrêt est enregistré, et les non-conformités sont ouvertes et soldées avant le début de l'étape suivante.

    Résultats

    • Planning de production
    • Enregistrements de contrôle en cours de fabrication
    • Dossier de traçabilité des matériaux et des composants
  4. Essais de réception en usine

    Les unités achevées sont testées dans l'usine du partenaire de fabrication par rapport à la spécification approuvée : performances du caisson, débit d'air et pression statique, performances du ventilateur et du moteur, fonctionnement de la régulation, vérification des alarmes et des verrouillages, et sécurité électrique. Les essais sont réalisés en présence de témoins, les écarts sont enregistrés et clôturés, et le rapport FAT est émis dans le cadre du dossier équipement.

    Résultats

    • Protocole FAT et rapport contradictoire
    • Certificats d'essais et courbes de performance
    • Procès-verbal de levée des réserves
  5. Conservation, emballage et livraison

    Les équipements sont protégés pour le transport et pour les conditions de stockage qu'ils rencontreront à l'arrivée — filtres expédiés séparément lorsque le calendrier d'installation l'exige, ouvertures obturées, dessiccant et conservation spécifiés pour le fret maritime. Les listes de colisage et les informations de levage sont transmises avant la livraison afin de permettre la planification des accès au site et du gréage.

    Résultats

    • Liste de colisage et marquage d'expédition
    • Instructions de conservation et de stockage
    • Informations de levage et de manutention
  6. Assistance à l'installation, SAT et documentation

    Nos ingénieurs accompagnent l'installation, supervisent le démarrage et réalisent les essais de réception sur site selon les mêmes critères que ceux appliqués lors de FAT. Le dossier équipement — plans, certificats, enregistrements d'essais, manuels d'exploitation et de maintenance et liste des pièces de rechange — est remis selon la structure attendue par le protocole de qualification d'installation.

    Résultats

    • Supervision de l'installation et de la mise en service
    • Protocole et rapport SAT
    • Dossier des équipements, manuels d'exploitation et de maintenance et liste des pièces de rechange

Paramètres techniques

Équipements et critères d'acceptation

Classifications disponibles et normes selon lesquelles elles sont testées. Les choix propres au projet sont confirmés dans la spécification des équipements.

Centrales de traitement d'air — EN 1886

Résistance mécanique du caissonClasses D1 et D2 disponibles
Fuite d'air au caissonClasses L1 et L2 disponibles
Fuites par contournement de filtreClasse F9 pour les applications hygiéniques et salle blanche
Transmittance thermiqueClasses T2 et T3 disponibles
Pont thermiqueClasses TB2 et TB3 disponibles
Construction hygiéniqueSurfaces internes nettoyables, aucune isolation apparente, bacs avec écoulement, accès d'inspection à chaque section

Filtration — EN 1822 et ISO 16890

HEPA H13Efficacité intégrale ≥ 99,95 % au MPPS
HEPA H14Efficacité intégrale ≥ 99,995 % au MPPS
ULPA U15Efficacité intégrale ≥ 99,9995 % au MPPS
Préfiltration et filtration secondaireClassé selon ISO 16890 (ePM1, ePM2.5, ePM10)
Caissons terminauxJoint gel ou joint à bride scannable, avec injection d'aérosol en amont et accès au balayage en aval pour les tests d'intégrité en place

Enveloppe et équipements de salle blanche

Panneaux de parois et de plafondSystèmes modulaires 50, 75 et 100 mm ; âmes en laine de roche, PU et nid d'abeille aluminium
Finitions des panneauxAcier prélaqué, acier inoxydable et stratifié compact (HPL), à joints affleurants et nettoyables
Portes et fenêtresVitrage affleurant, à un ou deux vantaux, avec interverrouillage lorsque la cascade de pression l'exige
Ventilo-filtres et caissons HEPAUnités terminales avec régulation de vitesse intégrée et joints scannables
Passe-plats et douches à airStatique et dynamique, avec portes asservies et cycles de balayage définis

Déshumidification et armoires de commande

Déshumidification par adsorptionCapacité d'atteindre un point de rosée très bas, jusqu'à −60 °C et en deçà, pour les dry rooms
Précision du contrôle de l'humiditéJusqu'à ± 2 % RH pour les procédés sensibles à l'humidité
Armoires de commande et CCM/TGBTConception vérifiée et essais individuels de série selon IEC 61439, avec forme de séparation et indice de protection IP conformes à la spécification
Intégration du contrôle-commandeInterfacés avec BMS, EMS et QBMS sur Rockwell, Siemens, COPA-DATA zenon et Ignition
Documentation des armoiresSchémas de câblage, liste des entrées/sorties, certificat d'essais individuels de série et procès-verbal d'essais fonctionnels

Livrables

Le dossier équipement

Constitué pendant la production et non reconstitué après livraison — la qualification de l'installation démarre ainsi à partir d'un dossier complet.

  • Spécification technique, fiche technique et notes de calcul de sélection
  • Plans d'ensemble, de coupe et d'installation approuvés
  • Schémas électriques, listes d'entrées/sorties et implantations d'armoires
  • Certificats matière et enregistrements de traçabilité des composants
  • Dossiers de soudage, de traitement de surface et de passivation, le cas échéant
  • Enregistrements de contrôle en cours de fabrication et clôture des non-conformités
  • Protocole FAT, rapport contradictoire et certificats d'essai
  • Courbes de performance des ventilateurs et données de performance des batteries
  • Protocole et rapport SAT
  • Manuels d'exploitation et de maintenance
  • Liste recommandée de pièces de rechange et de consommables, avec planning de remplacement des filtres
  • Informations relatives à la conservation, à l'emballage, au levage et au stockage

Conformité

Normes de fabrication et d'essai

EN 1886Ventilation des bâtiments — centrales de traitement d'air, performances mécaniques
Résistance du caisson, fuites, contournement des filtres, transmission thermique et classification des ponts thermiques.
EN 1822Filtres à air à haute efficacité (EPA, HEPA et ULPA)
Tests d'efficacité et d'étanchéité au diamètre de particule le plus pénétrant, avec certification individuelle des filtres.
ISO 16890Filtres à air de ventilation générale
Classification de la préfiltration et de la filtration secondaire selon l'efficacité vis-à-vis des particules.
EN 13053Centrales de traitement d'air — caractéristiques et performances des unités, composants et sections
Base de classification des composants et de déclaration de leurs performances.
ISO 14644-4 · 14644-7Conception et construction de salles blanches, et dispositifs séparatifs
Exigences relatives à l'enveloppe, à l'installation et aux dispositifs séparatifs pour le périmètre salle blanche.
IEC 61439Ensembles d'appareillage à basse tension
Vérification de conception et vérifications individuelles de série des armoires de commande, des CCM et des TGBT.
ISO 9001Systèmes de management de la qualité
Le système de management de la qualité dans le cadre duquel s'effectuent la production et l'inspection.
EU GMPBonnes pratiques de fabrication
Mise en cohérence de la documentation, de la traçabilité et de la maîtrise des modifications avec l'environnement validé du client.

Parler à nos ingénieurs

Présentez-nous votre installation et nous transmettrons votre demande au responsable technique compétent.

Analyses

Notes techniques de ce pôle d'expertise

  • ±2% RH comporte deux bornes : la régulation par dessiccant en saison sèche

    Une roue dessiccante dimensionnée pour l'air neuf de la saison des pluies peut surassécher une salle à plage de tolérance serrée en saison sèche. À 21 °C et 30% RH, ±2% RH correspond à une fenêtre de point de rosée d'environ 2 K de large. Spécifier une modulation de la chaleur de régénération jusqu'à la charge de saison sèche ainsi qu'un second levier de régulation, et vérifier la plage pour les deux saisons.

    AnalyseLire

  • Panneaux salle blanche : choisir l'âme selon la fonction de la cloison

    Les âmes en laine de roche, en PU et en nid d'abeille aluminium des panneaux 50, 75 et 100 mm répondent chacune à une exigence différente : résistance au feu, performance thermique ou planéité. L'épaisseur dépend des réseaux techniques, de la portée et de la profondeur des huisseries, tandis que la nettoyabilité dépend des joints affleurants, des angles à gorge et de l'étanchéité des traversées.

    AnalyseLire

  • Une AHU neuve démarrée pendant le chantier voit sa batterie, son bac de condensats et ses filtres terminaux se charger de poussières de chantier, qui ne s'éliminent pas par aspiration sur des ailettes humides. Nettoyez le caisson avant la mise sous tension, obturez les ouvertures des gaines, faites-la fonctionner sur des préfiltres provisoires, posez les filtres terminaux après le nettoyage final et consignez celui-ci pour l'IQ.

    AnalyseLire

  • FAT vs SAT : ce que l'essai en usine doit remettre au site

    L'étanchéité des gaines, l'équilibrage de la cascade, le réglage de la régulation et la récupération ne peuvent être mesurés qu'après le raccordement d'un AHU sur site. Un FAT peut néanmoins accélérer ces essais en consignant les pertes de charge des filtres et de la batterie à l'état propre, le résultat d'étanchéité du caisson, le débit du ventilateur à la pression statique de calcul et la version du logiciel de l'armoire avec sa liste d'E/S.

    AnalyseLire

  • Revoir la séquence de fonctionnement avant la fabrication de l'armoire

    La séquence de fonctionnement détermine le comportement d'une salle blanche au redémarrage, lors d'un déclenchement et en cas de coupure de courant. L'assurance qualité la découvre généralement lors de l'OQ, alors que chaque modification coûte une révision logicielle et un nouvel essai. Passez-la en revue ligne par ligne avec l'assurance qualité et la maintenance avant la construction des armoires : ordre de démarrage, déclenchements, temporisations d'alarme et positions de sécurité.

    AnalyseLire

  • AHU sur mesure ou unité standard sur catalogue : choisir zone par zone

    Un AHU de catalogue convient à une zone de bureaux ou à un remplacement à l'identique. Lorsque l'humidité est spécifiée, il doit être vérifié : un local à 20 °C et 45% RH a un point de rosée d'environ 7,7 °C, et une batterie de gamme peut atteindre la puissance totale en kW tout en laissant l'air plus humide. Demandez le point de rosée de l'air en sortie de batterie aux conditions de pointe du site.

    AnalyseLire

  • Avant le remplacement de l'AHU : consigner l'état de la salle tel que constaté

    Le remplacement d'un AHU dans une installation en service commence par des relevés à l'état initial : débits d'air aux terminaux, pressions le long de la cascade, température et RH. Ils constituent la cible d'équilibrage de la nouvelle unité et la preuve du retour à l'état qualifié. Décider au préalable avec QA s'il faut équilibrer selon les valeurs de conception ou selon l'état initial.

    AnalyseLire

  • Angles en gorge et l'outil de nettoyage qui doit les atteindre

    Un angle rentrant vif dans une salle blanche retient les résidus et prive le désinfectant de son temps de contact. Les angles à gorge règlent ce problème, mais seulement si le joint entre le profilé de gorge et le panneau est affleurant et étanche. Validez le détail sur un plan et vérifiez le rayon par rapport à l'outil réellement utilisé par les agents de nettoyage.

    AnalyseLire

  • Une porte de salle blanche de 900 mm avec un détalonnage de 5 mm fuit environ 50 m³/h sous 15 Pa, et environ 100 m³/h avec un détalonnage de 10 mm. Les jeux de porte déterminent l'écart de débit soufflage/reprise nécessaire pour maintenir une cascade de 10–15 Pa. Spécifiez la fuite de porte sous forme de valeur chiffrée à une pression donnée, avec l'essai associé, et vérifiez-la avant la pose.

    AnalyseLire

  • La revue des plans du fournisseur avant fabrication

    Les substitutions arrivent sur site par le biais de plans fournisseurs approuvés dans la précipitation. Avant de lancer la fabrication, vérifiez le point de fonctionnement aux conditions de dimensionnement, les matériaux dans le circuit d'air, les dégagements par rapport à la maquette BIM, les capteurs par rapport à la liste d'E/S BMS, ainsi que les certificats et la procédure FAT qui doivent accompagner l'unité.

    AnalyseLire

  • Pourquoi un bac de condensats a besoin de documentation

    La coloration thermique est éliminée par décapage ou nettoyage mécanique, puis la passivation reconstitue la couche d'oxyde, et une pièce traitée ressemble à une pièce non traitée. La seule preuve est l'enregistrement établi au moment de l'opération : mode opératoire, produit chimique, temps de contact, date, opérateur et contrôle. Collecté pendant la production, il permet d'aborder l'IQ avec un dossier complet.

    AnalyseLire

  • Un protocole FAT rédigé la semaine du FAT dérive vers ce que l'unité fait déjà. Approuvé avec les plans, il transforme chaque ligne de la spécification en essai assorti d'une méthode, d'un instrument et d'un critère d'acceptation, par exemple arrêter le ventilateur pour prouver la mise en sécurité de la batterie de chauffe, et renvoie les exigences non mesurables vers la spécification avant la fabrication.

    AnalyseLire

Voir toutes les analyses (117)

Ressources techniques

Références gratuites pour ces travaux

Les références auxquelles nous recourons nous-mêmes. Sans inscription, et lorsqu'un chiffre provient d'une norme, nous la citons.

Questions

Fabrication et distribution — questions qui nous sont posées

Réponses des ingénieurs qui réalisent les travaux.

La fabrication est réalisée par des partenaires industriels qualifiés sous notre maîtrise technique. Nos ingénieurs sont responsables de la spécification, des plans, des exigences matériaux, du régime d'inspection et des critères d'acceptation, et nos contrôles qualité encadrent la réalisation. Les partenaires apportent la capacité de fabrication ; la responsabilité technique reste chez Humiley.

Oui. Lorsqu'un site dispose d'une liste de composants approuvés, d'une plateforme d'automatisme préférentielle ou d'une stratégie de pièces de rechange établie, la spécification est rédigée en conséquence. Conserver une même famille de moteurs, de variateurs, de formats de filtres et d'automates sur l'ensemble d'une installation vaut généralement davantage sur la durée de vie du site qu'une petite économie sur un équipement isolé.

Vérification du caisson et de la construction, débit d'air et pression statique au point de fonctionnement, performances du ventilateur et du moteur, fonctionnement des régulations et des asservissements, vérification des alarmes et essais de sécurité électrique — le tout au regard de la spécification approuvée. Les clients sont invités à assister aux essais, et des essais en présence du client selon EN 1886 et EN 1822 peuvent être organisés lorsque le projet l'exige.

En restant conforme au parc installé partout où cela est pertinent — encombrement, position des raccordements, interface de commande et communalité des pièces de rechange — afin que l'impact du changement reste limité. Le dossier d'équipement est constitué pour couvrir l'étendue de requalification convenue avec votre unité qualité, et le changement est évalué avant le lancement de la fabrication.

Nous fournissons des équipements de fabricants reconnus, notamment Camfil, Daikin, Carrier et Munters, et nous nous approvisionnons en composants stratégiques auprès de fournisseurs qualifiés. Lorsqu'une plateforme bénéficiant d'un support mondial est la bonne solution, nous la spécifions ; lorsqu'une unité doit être conçue spécifiquement pour le projet, nous la concevons et la faisons fabriquer par nos partenaires industriels.

Ils dépendent de l'unité, de la situation d'approvisionnement des composants et du cycle d'approbation. La variable la plus importante est généralement l'approbation des plans ; c'est pourquoi nous émettons tôt le jeu de plans d'implantation générale et convenons d'un délai de retour de revue au stade de la commande. Les composants à long délai d'approvisionnement sont identifiés dans l'évaluation technique des offres et peuvent être lancés en amont de la commande principale.

Oui. Une liste des pièces de rechange et consommables recommandés, accompagnée du plan de changement des filtres, est remise avec le dossier d'équipement ; un stock peut par ailleurs être constitué au titre de votre contrat de maintenance afin que les filtres et les composants critiques soient sur site avant leur échéance.