
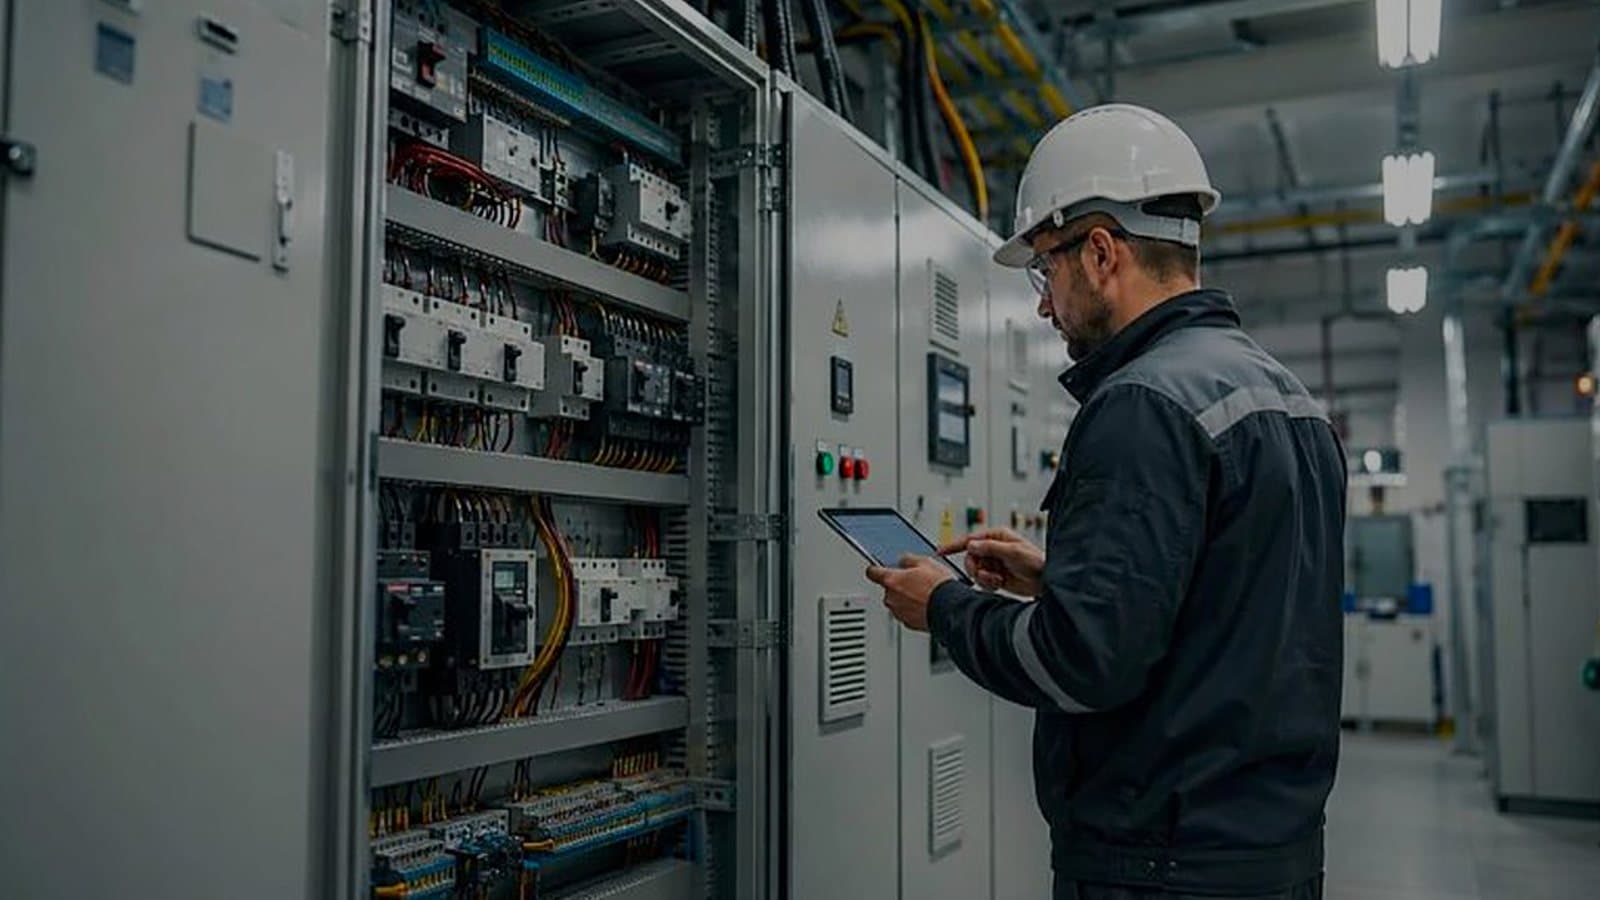
Tủ điều khiển đã đạt thử nghiệm tại xưởng. Sau đó tủ được chở bằng xe tải đến công trường, cẩu lắp và đấu nối cáp bởi một đội khác.
Không điều nào trong số đó có trong FAT. Trước khi đóng máy cắt tổng đầu vào lần đầu tiên, cần thực hiện năm bước kiểm tra, mỗi bước đều có chữ ký:
- Ngắt điện, mở cửa tủ, kiểm tra bên trong. Xử lý hư hỏng do vận chuyển, phoi kim loại và đầu cáp thừa. Các mối nối thanh cái và đầu cốt được siết đúng mô-men theo giá trị của nhà sản xuất và đánh dấu bằng sơn.
- Điện trở cách điện được đo giữa pha với pha và giữa pha với đất, và giá trị được ghi lại. IEC 60364-6 quy định 500 V d.c. và tối thiểu 1 MΩ cho các mạch đến 500 V. Thiết bị chống sét lan truyền, biến tần và các card điện tử phải được ngắt kết nối hoặc bảo vệ trước, theo hướng dẫn của nhà sản xuất.
- Mọi giá trị cài đặt của máy cắt và rơ-le đều được so sánh với nghiên cứu phối hợp bảo vệ. Giá trị cài đặt bị để nguyên như khi giao hàng là phát hiện thường gặp.
- Tính liên tục của dây tiếp địa được chứng minh, và thứ tự pha được kiểm tra tại ngăn lộ vào trước khi khởi động bất kỳ động cơ nào.
- Dụng cụ đã được kiểm đếm thu hồi đủ, các tấm che và nắp đậy đã được lắp lại, và nhãn cùng sơ đồ một sợi khớp với những gì đã lắp đặt.
Ghi giá trị điện trở cách điện dưới dạng con số chứ không phải một dấu tích. Một giá trị đạt hôm nay nhưng giảm còn một nửa sau một tháng ẩm ướt trong phòng máy không được điều hòa là một dấu hiệu cảnh báo.
Các tủ điều khiển và tủ MCC/MDB do chúng tôi cung cấp được chế tạo theo IEC 61439, và mọi tủ đều được thử nghiệm FAT có chứng kiến.
Trao đổi với kỹ sư: contact@humiley.com · +84 28 7777 6668 (văn phòng Việt Nam)
Chủ đề


