Zum Inhalt springen

Branchen

Halbleiterindustrie

In einer Fab ist das Gebäude kein Behälter für den Prozess — es ist Teil davon, und die Stabilität an der Anlage entscheidet über die Ausbeute. Wir planen hochreine Fertigungsumgebungen bis Sub-Class 1 und ISO Class 1–3, mit mehrstufiger HEPA- und ULPA-Filtration sowie Kontrolle luftgetragener molekularer Kontamination.

Branchen

Einleitung

Fotolithografie und Messtechnik tolerieren nahezu keine Drift, daher werden Temperatur und Feuchte innerhalb von Mikroumgebungen geregelt statt als Raummittelwert, und Schwingungsisolierung sowie Maschinenfundamente werden mit dem Tragwerk abgestimmt, statt nachträglich ergänzt zu werden. SCADA und das Facility Monitoring halten die gesamte Gebäudehülle im laufenden Produktionsbetrieb jederzeit im Blick.

Übersicht

Umgebungen, in denen die Toleranz das Produkt ist

In einer Fab ist das Gebäude kein Behälter für den Prozess — es ist Teil davon. Stabilität an der Anlage ist das, woraus Ausbeute entsteht.

Die Halbleiter- und fortschrittliche Elektronikfertigung bestraft Schwankungen, die keine andere Branche bemerken würde. Ein Partikel im Bereich von einigen zehn Nanometern landet auf einem Wafer und wird zum Killerdefekt. Eine Drift von einem Zehntel Grad über eine Lithografie-Bay verschiebt das Overlay. Luftgetragene molekulare Kontamination im ppb-Bereich greift Fotolack und Kupfer an, lange bevor ein Partikelzähler reagiert. Vibrationen eines Ventilators zwei Stockwerke entfernt bewegen einen Metrologietisch über seine Toleranz hinaus.

Das verändert, was die Planung leisten muss. Die Klassifizierung allein ist nicht die Spezifikation – gefordert ist eine Stabilität, die durchgehend am Tool eingehalten wird, und zwar in einer Umgebung, in der Equipment installiert, versetzt und neu angeschlossen wird, während die Produktion weiterläuft. Die Auslegung muss die gesamte Betriebsdauer der Fab berücksichtigen, nicht nur ihren Zustand bei der Inbetriebnahme.

Wir planen die technischen Gebäudesysteme, die diese Last tragen: eine Reinstluft-Architektur mit turbulenzarmer Verdrängungsströmung dort, wo der Prozess sie erfordert, eine segmentierte Lüftungstechnik, die einzelne Bays voneinander trennt, sodass Arbeiten in einem Bereich keinen anderen beeinträchtigen, eine präzise Temperatur- und Feuchteregelung auf Ebene der Mikroumgebung, die Verteilung ultrahochreiner Medien sowie eine stabile Mittelspannungsversorgung bis 22 kV mit Notstromversorgung und Netzaufbereitung, die den Anlagenpark vor einem kurzzeitigen Spannungseinbruch schützen.

Verfügbarkeit ist ebenso wichtig wie Leistung. Eine ungeplante Abweichung in einer Fab wird in Wafern gemessen, und die von uns geplanten Systeme sind auf Redundanz, auf Instandhaltbarkeit ohne Anlagenstillstand und auf eine kontinuierliche Überwachung ausgelegt, die eine Parameterdrift sichtbar macht, bevor ein Grenzwert überschritten wird.

Kompetenzen

Leistungsumfang

Präzisionstechnik für die Halbleiter- und Hightech-Fertigung — hochreine Umgebungen mit enger Temperatur-, Feuchte- und Partikelkontrolle für hohe Ausbeute und einen zuverlässigen, unterbrechungsfreien Betrieb.

Reinräume für fortschrittliche Nanotechnologie

Wir planen und betreuen hochreine Fertigungsumgebungen bis hinab zu Sub-Class 1 und ISO-Klasse 1–3. Unsere Ingenieure beherrschen präzise laminare Strömungsgeschwindigkeiten, ULPA-Filtration (Ultra Low Penetration Air) sowie strenge Schutzmaßnahmen gegen elektrostatische Entladung (ESD), um empfindliche elektronische Baugruppen bei der Montage zu schützen.

Ultrahochreine Versorgungsmedien (UHP)

Die Mikrochipfertigung ist auf eine einwandfreie Medienversorgung angewiesen. Wir planen und installieren hochreine maschinen- und elektrotechnische Anlagen und gewährleisten eine reine Medienverteilung sowie eine hochstabile Energieverteilung von LV bis MV (bis zu 22 kV), um kostspielige Betriebsunterbrechungen zu vermeiden.

Umgebungskontrolle & Minderung luftgetragener Kontamination

Um mikroskopische Defekte auf Wafern zu vermeiden, integrieren wir eine fortschrittliche HVAC-Architektur, die Temperatur und Luftfeuchte eng regelt und zugleich Partikel sowie luftgetragene molekulare Kontamination (AMC) konsequent herausfiltert.

Temperatur- und Feuchteregelung im Mikroumfeld

Fotolithografie und Messtechnik tolerieren nahezu keine Drift. Wir realisieren Mikroumgebungen und Hochpräzisions-Entfeuchtung (±2% RH) mit eng geregelter Temperaturstabilität auf Anlagen- und Bay-Ebene — und schützen so die Ausbeute dort, wo die Regelung des umgebenden Reinraums allein nicht ausreicht.

Schwingungsentkopplung & bauliche Integration

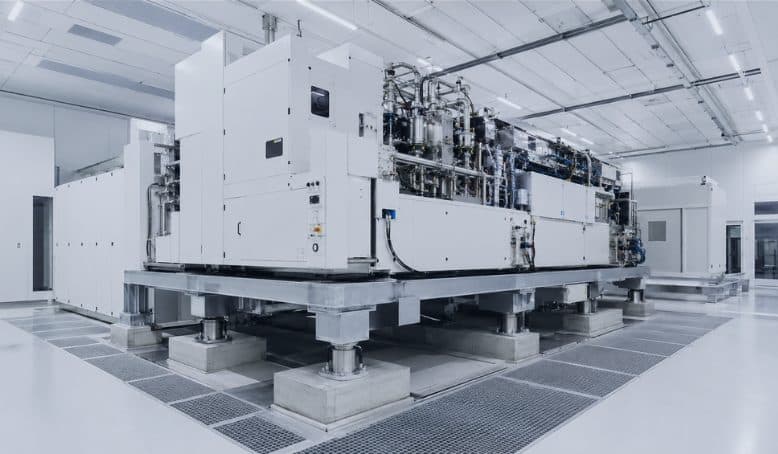
Prozesse im Nanometerbereich reagieren empfindlich auf kleinste Bewegungen. Wir stimmen Schwingungsisolierung, Maschinenfundamente und die bauliche Integration mit der maschinen- und elektrotechnischen Planung ab — so bleiben kritische Anlagen innerhalb der Toleranz und die von den Gebäudesystemen übertragenen Schwingungen werden minimiert.

Facility-Monitoring- & Automatisierungssysteme

Kontinuierliche Transparenz schützt die kontinuierliche Produktion. Wir implementieren SCADA, Facility-Monitoring-Systeme (FMS) und IIoT-fähige Steuerungen, die Partikel, Temperatur, Feuchte und Druck in Echtzeit erfassen — mit Alarmierung, Trendanalyse und auditsicherer Dokumentation, um sensible Prozesse rund um die Uhr stabil zu halten.

Unser Ansatz

Wie eine Fab-Umgebung ausgelegt wird

Der Weg von der Anlagenausstattung und Prozessanforderung zu einer stabilen, überwachten Produktionsumgebung.

  1. Erfassung des Anlagenparks und der Umgebungsanforderungen

    Die Anforderungen an das Gebäude ergeben sich aus den Installationshandbüchern der Anlagen und aus dem Prozess selbst — Reinraumklasse je Bay, Temperatur- und Feuchtetoleranz, Schwingungskriterien, Medienbedarf, Abluft- und Abgasreinigungsleistung sowie die Toleranz gegenüber Unterbrechungen. Daraus entsteht die Umgebungsspezifikation, an der sich die weitere Planung ausrichtet.

    Ergebnis

    • Facility-Anforderungsmatrix je Anlage
    • Umgebungsspezifikation nach Zone
    • Medien- und Abluftlastenliste
  2. Reinheitsarchitektur und Luftführungsstrategie

    Die Reinheit wird in Zonen gegliedert, sodass die höchste Klassifizierung nur dort gilt, wo sie erforderlich ist. Umfang der turbulenzarmen Verdrängungsströmung, Filterbelegungsdichte der Decke, Abluftführung, Plenumsauslegung und die Trennung nach dem Bay-and-Chase-Prinzip werden gemeinsam festgelegt, ebenso die Strategie für die AMC-Filtration, wo der Prozess darauf empfindlich reagiert.

    Ergebnis

    • Reinheitszonenplan
    • Verzeichnis der Luftvolumenströme und Filterabdeckung
    • AMC-Filtrationskonzept
  3. Auslegung hinsichtlich Temperatur, Feuchte und Schwingungen

    Temperatur und Feuchte werden dort geregelt, wo die Toleranz tatsächlich gilt — an der Anlage und in der Bay — und nicht an einem einzelnen Abluftfühler. Die Mikroklimatisierung wird für die engsten Zonen ausgelegt, und Vibrationskriterien werden über Geräteauswahl, Schwingungsisolierung, Abstimmung mit der Tragkonstruktion sowie die Trassenführung rotierender Maschinen und Medien erfüllt.

    Ergebnis

    • Konzept zur Temperatur- und Feuchteregelung
    • Auslegung von Mikroumgebungen
    • Schwingungskriterien und Abstimmung der Schwingungsisolierung
  4. UHP-Medienversorgung und Stromverteilung

    Die Verteilung von Reinstmedien wird auf die Reinheit ausgelegt, die bis zur Entnahmestelle erhalten bleiben muss; Werkstoffauswahl, Verbindungstechnik, Totraumbegrenzung und Filtration an der Entnahmestelle werden entsprechend festgelegt. Die Elektroverteilung bis 22 kV wird mit Ersatzstromversorgung, UPS und Netzqualitätsmaßnahmen ausgelegt, die so dimensioniert sind, dass der Anlagenpark vor Störungen geschützt ist.

    Ergebnis

    • R&I-Fließschemata der UHP-Verteilung und Werkstoffspezifikation
    • Abluft- und Abgasreinigungskonzept
    • Einlinienschaltbilder und Strategie zur Spannungsqualität
  5. Überwachung, Automatisierung und Kontinuität

    Ein Facility-Monitoring-System wird so spezifiziert, dass es Partikel, Temperatur, Feuchte, Differenzdruck und Medienparameter kontinuierlich überwacht, mit Alarmierung, Trendaufzeichnung und einer Dokumentation, die Untersuchungen unterstützt. Redundanz, Wartbarkeit im laufenden Produktionsbetrieb und ein kontrolliertes Ausfallverhalten werden konstruktiv vorgesehen, statt vorausgesetzt zu werden.

    Ergebnis

    • FMS- und SCADA-Spezifikation
    • Alarm- und Trendverzeichnis
    • Redundanz- und Kontinuitätsstrategie
  6. Inbetriebnahme, Verifizierung und Anschlussunterstützung

    Die Systeme werden in Betrieb genommen, einreguliert und gegen die Spezifikation der Umgebungsbedingungen verifiziert — Reinraumklassifizierung, Luftvolumenströme, Erholzeit, Temperatur- und Feuchtestabilität über die Zeit sowie Medienqualität an der Entnahmestelle. Der Anschluss der Prozessanlagen wird unterstützt, und die Umgebung wird nach Abschluss der Installationsarbeiten erneut verifiziert.

    Ergebnis

    • Inbetriebnahme- und Einregulierungsprotokolle
    • Bericht zur Umgebungsverifizierung
    • Unterstützung beim Anlagen-Hook-up und Reverifizierung

Technische Parameter

Umgebungs- und Medienkriterien

Die Klassifizierungsgrenzwerte stammen aus ISO 14644-1. Die Stabilitätsbänder sind übliche Fab-Anforderungen und werden je Zone anhand des Anlagenbestands festgelegt.

Reinheitsklassifizierung — ISO 14644-1

ISO-Klasse 1≤ 10 Partikel ≥ 0,1 µm pro m³
ISO-Klasse 2≤ 100 Partikel ≥ 0,1 µm pro m³
ISO-Klasse 3≤ 1.000 Partikel ≥ 0,1 µm pro m³; ≤ 35 Partikel ≥ 0,5 µm pro m³
ISO-Klasse 4≤ 10.000 Partikel ≥ 0,1 µm pro m³
ISO-Klasse 5≤ 100.000 Partikel ≥ 0,1 µm pro m³; ≤ 3.520 Partikel ≥ 0,5 µm pro m³
EndfiltrierungHEPA H14 ≥ 99,995 % oder ULPA U15 ≥ 99,9995 % bei MPPS, EN 1822
Turbulenzarme VerdrängungsströmungDeckenbelegung und Geschwindigkeit je Zone festgelegt; typischerweise 0,3 – 0,5 m/s in ISO 3 – 5 Bereichen

Umgebungsstabilität

Temperaturstabilität, Lithographie und MesstechnikTypischerweise ± 0,1 – 0,5 °C an der Prozessanlage, je nach Anforderung der Anlage
Temperaturstabilität, allgemeine ProduktionsbaysTypischerweise ± 1 °C
Regelung der relativen FeuchteTypischerweise 40 – 45 % RH; Präzisionsentfeuchtung auf ± 2 % RH verfügbar
DifferenzdruckPositive Druckkaskade von der reinsten Zone nach außen, wobei Installationsschächte und Servicebereiche auf niedrigerem Druck gehalten werden
Luftgetragene molekulare KontaminationChemische Filtration für Säuren, Basen, kondensierbare Stoffe und Dotierstoffe, ausgelegt auf die Prozessempfindlichkeit
Elektrostatische EntladungErdung, Ionisation und ESD-schützende Oberflächen in empfindlichen Montage- und Handhabungsbereichen

Ver- und Entsorgungsmedien sowie Stromversorgung

EnergieverteilungNiederspannung bis Mittelspannung bis 22 kV
VerfügbarkeitsvorsorgeUPS und Netzersatzanlage, ausgelegt auf die Lastaufstellung der kritischen Prozessanlagen und der Gebäudetechnik
NetzqualitätMinderung von Oberschwingungen, Spannungseinbrüchen und Transienten, abgestimmt auf die Anforderungen des Anlagenparks
ReinstmedienverteilungWerkstoffauswahl, Verbindungstechnik und Point-of-Use-Filtration, ausgelegt auf die Reinheit, die bis zur Entnahmestelle erhalten bleiben muss
Druckluft und ProzessgaseDruckluft klassifiziert nach ISO 8573-1 und Prozessgase in ihrer spezifizierten Reinheitsklasse, mit separater Verteilung für empfindliche Anlagen
AbluftGetrennte Abluftführung für Säure-, Lösemittel-, Allgemein- und Wärmeabluft mit Abluftreinigung entsprechend den Emissionsanforderungen

Überwachung und Kontinuität

Facility MonitoringKontinuierliche Überwachung von Partikeln, Temperatur, Feuchte, Differenzdruck und Versorgungsmedien
SteuerungsplattformenSCADA und FMS auf Rockwell, Siemens, AVEVA, COPA-DATA zenon und Ignition
Alarmierung und TrendaufzeichnungWarn- und Aktionsgrenzwerte mit Trendauswertung und Ereignisaufzeichnungen zur Untersuchung
RedundanzN+1-Vorhaltung bei kritischen Anlagen, sofern die Anforderung an die Versorgungssicherheit dies rechtfertigt
InstandhaltbarkeitFilterwechsel, Registerwartung und Komponentenaustausch so ausgelegt, dass sie ohne Produktionsstopp durchgeführt werden können

Liefergegenstände

Was ein Halbleiterprojekt liefert

  • Facility-Anforderungsmatrix je Anlage und Umgebungsspezifikation
  • Reinheitszonenplan und Belegungsplan der Filter
  • Strömungssimulation, Umluftkonzept und Plenumsauslegung
  • AMC-Filtrationskonzept und Liste der chemischen Filter
  • Konzept zur Temperatur- und Feuchteregelung mit Auslegung von Mikroumgebungen
  • Nachweis zu Schwingungskriterien, Isolierungskonzept und statisch-konstruktiver Abstimmung
  • R&I-Fließschemata der UHP-Medien, Werkstoffspezifikation und Point-of-Use-Liste
  • Abluft- und Abgasreinigungskonzept mit Nachweisgrundlage der Emissionsgrenzwerteinhaltung
  • Einpolige Übersichtsschaltpläne, Lastenlisten und Konzept zur Spannungsqualität
  • FMS- und SCADA-Spezifikation mit Alarm- und Trendauswertungsplan
  • Föderiertes BIM-Modell und ausführungsfreigegebene Zeichnungen
  • Berichte zu Inbetriebnahme, Einregulierung und Umgebungsverifizierung
  • Unterstützung beim Anlagen-Hook-up und Nachweise der Reverifizierung nach der Installation
  • Instandhaltungsstrategie und Kontinuitätsplan

Compliance

Normen und Referenzpraxis

ISO 14644-1 · 14644-2Klassifizierung und Überwachung der Luftreinheit
Klassengrenzwerte bis hinunter zu ISO 1 und der Monitoringplan, der sie belegt.
ISO 14644-3 · 14644-4Prüfverfahren, Konstruktion und Ausführung
Leckagetest der eingebauten Filter, Verifizierung von Luftströmung und Erholzeit sowie bauliche Anforderungen an Reinräume.
ISO 14644-8 · 14644-9Luftreinheit nach chemischer Konzentration und Oberflächenreinheit
Rahmenwerk für die Spezifikation und den Nachweis von AMC und Oberflächenpartikelkontrolle.
EN 1822Schwebstofffilter
HEPA- und ULPA-Abscheidegrad bei der am schwersten abscheidbaren Partikelgröße (MPPS) mit Einzelprüfzeugnis.
ISO 8573-1Reinheitsklassen für Druckluft
Klassifizierung nach Partikeln, Wasser und Öl für Druckluftsysteme.
IEC 61439 · IEC 60364Schaltanlagen und Elektroinstallationen
Nachweisführung für Schaltgerätekombinationen und Auslegungsgrundlage der Installation für die Niederspannungsverteilung.
Spezifikationen von SEMI und den AnlagenherstellernAnforderungen an die Gebäudeschnittstellen
Die Installationshandbücher der Anlagen und die Branchenpraxis bestimmen die Umgebungs- und Medienschnittstelle an der Anlage.
ISO 9001 · ISO 45001Qualitäts-, Gesundheits- und Arbeitsschutzmanagement
Das Managementsystem, nach dem die Projektabwicklung und die Arbeiten auf der Baustelle durchgeführt werden.

Sprechen Sie mit unseren Ingenieuren

Beschreiben Sie uns Ihre Anlage, und wir leiten Ihre Anfrage an den zuständigen leitenden Ingenieur weiter.

Insights

Technische Hinweise aus diesem Fachbereich

  • UHP-Rohrleitungen: Auch die Rohrleitung ist ein Reinraum

    Hochreines PVDF, das wie gewöhnliche Kunststoffrohre gefügt wird, hinterlässt Schweißwülste, in denen sich Bakterien festsetzen; daher werden Reinstwasser-Ringleitungen (UPW) in Halbleiterfabriken mit wulst- und spaltfreien Verbindungen ausgeführt. UHP-Gasleitungen erfordern zusätzlich elektropolierten Edelstahl 316L, Orbitalschweißungen mit Schweißproben, Helium-Dichtheitsprüfungen sowie Prüfungen auf Partikel, Feuchte und Sauerstoff am Auslass. Die WFI-Praxis in der Pharmaindustrie folgt weitgehend derselben Disziplin.

    EinblickWeiterlesen

  • ISO Class 1 lässt 10 Partikel von 0,1 µm und größer pro Kubikmeter zu; ISO 5 lässt bei dieser Größe 100.000 zu. Auf diesem Niveau muss der Lecktest im eingebauten Zustand Rahmen und Deckenraster nachweisen, nicht nur den U15-Filter, einstellige Zählwerte erfordern große Probenvolumina, und luftgetragene molekulare Kontamination erfordert einen eigenen Probenahmeplan.

    EinblickWeiterlesen

  • Lithografieanlagen werden häufig anhand der VC-Kurven spezifiziert, wobei VC-D 6,25 µm/s RMS entspricht. Schwingungen von Ventilatoren, Pumpen und Kompressoren gelangen über das Bauwerk zur Anlage; daher gehören der Aufstellort rotierender Maschinen, die Art des Anlagenbodens und flexible Übergänge in die Layoutplanung und sind mit dem Tragwerksplaner festzulegen, bevor die Decke betoniert wird.

    EinblickWeiterlesen

  • HEPA- und ULPA-Filter halten keine luftgetragene molekulare Kontamination zurück, und ein AMC-Grenzwert, der nur als „1 ppb“ angegeben ist, entspricht für jede Verbindung einer anderen Masse: etwa 0,70 µg/m³ für Ammoniak, 1,49 µg/m³ für Chlorwasserstoff. Die URS für eine Fab sollte die Verbindung, die Einheit mit ihrer Bezugstemperatur und das Probenahmeverfahren benennen.

    EinblickWeiterlesen

  • Die ULPA-Klassen nach EN 1822 fügen oberhalb von H14 jeweils eine Neun hinzu: U15 99,9995%, U16 99,99995%, U17 99,999995% bei MPPS. Halbleiterreinräume der ISO Class 1 bis 3 benötigen sie. Eine pharmazeutische Grade-A-Zone mit ISO 5 braucht sie selten, da dort Personal und Dichtungsleckagen die Partikelzahlen bestimmen; H14 mit einwandfreier Dichtung reicht in der Regel aus.

    EinblickWeiterlesen

  • Fab-Decken: Fan-Filter-Units zu Hunderten

    Eine Fab-Bay mit 1.000 m², deren Decke zu 90% mit FFUs belegt ist, enthält etwa 1.250 Einheiten von 1.200 × 600 mm. Nach der Übergabe ist jede davon ein Motor im BMS, und die Planungsunterlagen sollten die Einheiten nach Tool und Zone gruppieren, damit die Störungslogik einen Arbeitsauftrag von einem Alarm unterscheiden kann.

    EinblickWeiterlesen

  • SEMI F47 erwartet, dass Halbleiter-Prozessanlagen Spannungseinbrüche auf 50% für 200 ms, 70% für 0,5 s und 80% für 1 s durchfahren. Ventilatorantriebe, Schütze und Steuerungen werden oft ohne Vorgabe einer solchen Kurve beschafft, sodass die Prozessanlage weiterläuft, während der Reinraum den Luftstrom verliert. Spezifizieren Sie die Hilfssysteme nach derselben Kurve.

    EinblickWeiterlesen

  • In vielen Medizinprodukte-Werken teilen sich Montage und Sterilbarriere-Verpackung eine ISO-Klasse. Die Verpackung ist die letzte Exposition vor dem Versiegeln und gibt daher in der Regel die Klasse vor. Die Montage kann eine Stufe niedriger eingestuft werden, mit eigenen ESD- und Feuchteregelungen, sofern zwischen den beiden Räumen ein Reinigungsschritt liegt.

    EinblickWeiterlesen

  • Für einen Halbleiteringenieur wirkt Grade C bei ISO 8 im Betrieb großzügig. EU GMP Annex 1 ergänzt mikrobiologische Grenzwerte: 100 KBE/m³ in der Luft, 50 je Sedimentationsplatte über 4 Stunden, 25 je Kontaktplatte. Räume, die mit Sporizid gewischt werden, brauchen Böden und Fugen, wie sie eine Fab nie reinigen musste, und eine CCS, die die Entscheidungen miteinander verknüpft.

    EinblickWeiterlesen

  • IEEE 519 wird am Verknüpfungspunkt gemessen, und die Prozessanlagen einer Fab liegen weit dahinter. Oberschwingungen von Fan-Walls, Pumpen und Kältemaschinenantrieben verzerren die gemeinsame LV-Sammelschiene. Separate Transformatoren für die Prozessanlagen, Zwischenkreisdrosseln in der Antriebsspezifikation, auf Basis einer Netzstudie ausgelegte Filter und eine Prüfung der Spannungs-THD an jeder Anlagensammelschiene halten die Oberschwingungen von den Prozessanlagen fern.

    EinblickWeiterlesen

  • Die Luft strömt durch eine Bodenplatte mit 25% freiem Querschnitt 4-mal schneller als die Abwärtsströmung darüber, und dieser Druckverlust hält die Luftströmung in einem Fab-Bay vertikal. Sehen Sie in der Nähe von Rückluftschächten weniger freien Querschnitt vor, unter Prozessanlagen geschlossene Platten mit Neueinregulierung ringsum sowie abgedichtete Ausschnitte, und prüfen Sie nach der Anlageninstallation mit einem Rauchversuch.

    EinblickWeiterlesen

Alle Insights ansehen (23)

Technische Unterlagen

Kostenlose Referenzwerkzeuge für diese Aufgaben

Die Referenzen, auf die wir selbst zurückgreifen. Keine Registrierung, und wo eine Angabe aus einer Norm stammt, nennen wir diese.

Fragen

Halbleiterindustrie — häufig gestellte Fragen

Beantwortet von den Ingenieuren, die die Arbeit ausführen.

Sie beherrschen unterschiedliche Fehlerbilder. GMP befasst sich mit vermehrungsfähiger und nicht vermehrungsfähiger Kontamination, die das Produkt erreicht, und wird durch einen regulatorischen Rahmen und eine Qualifizierungsdokumentation bestimmt. Eine Fab befasst sich mit Partikeln, die eine Größenordnung kleiner sind, mit molekularer Kontamination sowie mit einer Temperatur- und Schwingungsstabilität, die GMP nur selten spezifiziert – und sie wird durch die Ausbeute bestimmt und nicht durch einen Inspektor. Die technischen Disziplinen überschneiden sich; die Spezifikationen und die Akzeptanzkriterien nicht.

AMC ist eine gasförmige Kontamination — Säuren, Basen, kondensierbare organische Verbindungen und Dotierstoffe — in Konzentrationen im ppb-Bereich. Sie passiert die HEPA- und ULPA-Filtration ungehindert, da diese für Partikel ausgelegt ist. Sie verursacht Resist-Vergiftung, Haze-Bildung auf Optiken und Korrosion an Metallschichten. Beherrscht wird sie durch eine auf die jeweilige Spezies abgestimmte chemische Filtration, unterstützt durch Werkstoffauswahl und Abluftrennung.

Indem gesteuert wird, wo die Toleranz gilt. Ein einzelner Abluftfühler kann einen Lithografiebereich nicht auf ein Zehntelgrad genau halten; die Auslegung erfordert eine stabile Zulufttemperatur, ausreichenden Luftvolumenstrom und Luftwechsel, ein abgestimmtes Management der internen Wärmelasten sowie eine Konditionierung der Mikroumgebung am Prozessgerät, wo die Anforderung am strengsten ist. Die Abstimmung der Regelkreise und die Platzierung der Fühler sind ebenso wichtig wie die installierte Leistung.

Ja, und das ist ein großer Teil der Arbeit. Arbeiten in einer laufenden Fab werden um die Produktion herum geplant – getrennte Zugänge, temporäre Abschottungen und Filtration, abschnittsweise Abfolge Bay für Bay sowie erneute Verifizierung der Umgebungsbedingungen nach jeder Phase. Eine segmentierte Lüftungstechnik hilft dabei erheblich, weil an einer Bay gearbeitet werden kann, während die benachbarten Bays ihren Zustand halten.

Indem Quelle, Übertragungsweg und Empfänger voneinander getrennt werden. Dazu tragen die Auswahl und das Auswuchten rotierender Maschinen, Trägheitsfundamente und Schwingungsisolatoren, die Führung von Rohrleitungen und Luftkanälen abseits empfindlicher Bereiche sowie die Abstimmung mit der Tragwerksplanung bei Deckenauslegung und Maschinenfundamenten bei. Die Kriterien stammen vom Gerätehersteller und werden während der Planung mit dem Tragwerksplaner abgestimmt, statt erst im Nachhinein gemessen zu werden.

Sie richtet sich nach den Kosten einer Unterbrechung. Kritische Lüftungsanlagen, Kaltwasserversorgung, Abluft und Stromversorgung werden üblicherweise als N+1 ausgelegt, mit Instandhaltbarkeit im laufenden Betrieb, sodass eine Einheit gewartet werden kann, ohne eine Zone zu verlieren. Die Redundanzstrategie wird explizit anhand der Verfügbarkeitsanforderung festgelegt und nicht einheitlich über die gesamte Anlage angewendet.