Aller au contenu

Secteurs d'activité

Industrie des semi-conducteurs

Dans une fab, l'installation n'est pas un simple contenant du procédé — elle en fait partie intégrante, et c'est la stabilité au niveau de l'équipement qui conditionne le rendement. Nous concevons des environnements de fabrication ultra-propres jusqu'à Sub-Class 1 et ISO Class 1–3, avec une filtration multi-étages HEPA et ULPA et la maîtrise de la contamination moléculaire aéroportée.

Secteurs d'activité

Introduction

La photolithographie et la métrologie ne tolèrent quasiment aucune dérive : la température et l'humidité sont donc régulées au sein de micro-environnements plutôt qu'en moyenne sur la salle, et l'isolation vibratoire ainsi que les massifs d'équipements sont coordonnés avec la structure plutôt que rapportés après coup. Grâce à SCADA et à la surveillance des installations, l'ensemble de l'enveloppe reste visible pendant la production.

Présentation générale

Des environnements où la tolérance constitue le produit

Dans une fab, l'installation n'est pas un contenant du procédé — elle en fait partie. C'est la stabilité au niveau de l'équipement qui fait le rendement.

La fabrication de semi-conducteurs et d'électronique avancée sanctionne des variations qu'aucun autre secteur ne remarquerait. Une particule mesurée en dizaines de nanomètres se dépose sur une plaquette et devient un défaut critique. Une dérive d'un dixième de degré à travers une baie de lithographie décale l'overlay. La contamination moléculaire aéroportée à des niveaux de l'ordre du ppb attaque la résine photosensible et le cuivre bien avant qu'un compteur de particules ne réagisse. Les vibrations d'un ventilateur situé deux étages plus loin déplacent une platine de métrologie au-delà de sa tolérance.

Cela change ce que l'ingénierie doit livrer. La classification seule ne constitue pas la spécification — l'exigence est une stabilité maintenue en continu au niveau de l'équipement, dans un environnement où des équipements sont installés, déplacés et raccordés à nouveau pendant que la production se poursuit. La conception doit tenir compte de toute la vie opérationnelle de la fab, et non de son seul état à la mise en service.

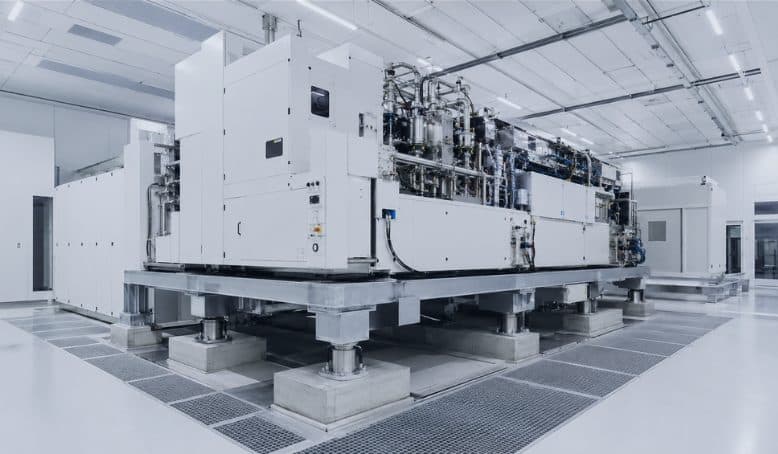
Nous concevons les systèmes d'installations qui supportent cette charge : une architecture de traitement d'air ultra-propre avec une couverture en flux unidirectionnel là où le procédé l'exige, un traitement d'air segmenté qui isole les baies afin que les travaux dans l'une ne perturbent pas l'autre, une régulation de précision de la température et de l'humidité à l'échelle du micro-environnement, une distribution de fluides ultra-haute pureté, ainsi qu'une alimentation moyenne tension stable jusqu'à 22 kV, avec l'alimentation de secours et le conditionnement d'énergie qui protègent un parc d'équipements contre une microcoupure.

La continuité importe autant que la performance. Dans une fab, une excursion imprévue se mesure en wafers : les systèmes que nous concevons sont spécifiés pour la redondance, pour une maintenabilité sans arrêt de production et pour une surveillance continue qui révèle la dérive d'un paramètre avant qu'il ne franchisse une limite.

Compétences

Périmètre des travaux

Ingénierie de précision pour la fabrication de semi-conducteurs et de produits de haute technologie — des environnements ultra-propres avec une maîtrise rigoureuse de la température, de l'humidité et des particules, au service d'un rendement élevé et d'un fonctionnement fiable et ininterrompu.

Salles blanches avancées pour les nanotechnologies

Nous concevons et accompagnons des environnements de fabrication ultra-propres jusqu'à Sub-Class 1 et ISO Class 1–3. Nos ingénieurs maîtrisent les vitesses d'air précises en flux laminaire, la filtration d'air à très faible pénétration (ULPA) et des protocoles rigoureux de maîtrise des décharges électrostatiques (ESD) afin de protéger l'assemblage électronique sensible.

Utilités ultra-haute pureté (UHP)

La production de puces électroniques repose sur une distribution irréprochable des utilités. Nous concevons et installons des systèmes mécaniques et électriques de haute pureté, garantissant une distribution propre des utilités et une distribution électrique LV à MV hautement stable (jusqu'à 22 kV) afin d'éviter des interruptions d'exploitation coûteuses.

Contrôle de l'environnement et réduction de la contamination aéroportée

Pour prévenir les défauts microscopiques sur les plaquettes, nous intégrons une architecture HVAC avancée, conçue pour maîtriser étroitement la température et l'humidité tout en assurant une filtration poussée de la contamination particulaire et de la contamination moléculaire aéroportée (AMC).

Maîtrise de la température et de l'humidité en micro-environnement

La photolithographie et la métrologie ne tolèrent quasiment aucune dérive. Nous concevons des micro-environnements et une déshumidification de haute précision (±2% RH) avec une stabilité de température étroitement maîtrisée au niveau de l'équipement et de la travée — afin de préserver le rendement là où la seule maîtrise de l'ambiance de la salle blanche ne suffit pas.

Isolation vibratoire et intégration structurelle

Les procédés à l'échelle nanométrique sont sensibles au moindre mouvement. Nous coordonnons l'isolation vibratoire, les massifs d'équipements et l'intégration structurelle avec la conception mécanique et électrique — afin de maintenir les équipements critiques dans les tolérances et de réduire au minimum les vibrations transmises par les systèmes du bâtiment.

Systèmes de supervision et d'automatisation des installations

Une visibilité continue protège une production continue. Nous déployons des SCADA, des systèmes de surveillance des installations (FMS) et des systèmes de contrôle compatibles IIoT qui suivent en temps réel la contamination particulaire, la température, l'humidité et la pression — avec gestion des alarmes, analyse des tendances et enregistrements prêts pour l'audit, afin de maintenir la stabilité des procédés sensibles 24 h/24.

Notre approche

Comment un environnement de fab est conçu

Le parcours qui mène de la liste des équipements et des exigences procédé à un environnement de production stable et sous surveillance.

  1. Recueil du parc d'équipements et des exigences d'environnement

    Les exigences d'infrastructure sont issues des manuels d'installation des équipements et du procédé lui-même : classe de propreté par travée, tolérances de température et d'hygrométrie, critères de vibration, besoins en utilités, débits d'extraction et capacité d'abattement, et tolérance aux interruptions. Elles deviennent la spécification environnementale à laquelle répond l'ensemble de la conception.

    Résultats

    • Matrice des exigences d'utilités des équipements
    • Spécification d'ambiance par zone
    • Bilan des besoins en utilités et en extraction
  2. Architecture de propreté et stratégie aéraulique

    La propreté est zonée de sorte que la classification la plus élevée ne couvre que ce qui l'exige. La couverture en flux unidirectionnel, la densité de filtres en plafond, le cheminement de l'air de reprise, la conception du plénum et la ségrégation bay-and-chase sont définis conjointement, de même que la stratégie de filtration AMC lorsque le procédé y est sensible.

    Résultats

    • Plan de zonage de propreté
    • Tableau des débits d'air et de la couverture en filtres
    • Stratégie de filtration AMC
  3. Conception thermique, hygrométrique et vibratoire

    La température et l'humidité sont maîtrisées là où la tolérance s'applique réellement — au niveau de l'équipement et dans la travée — plutôt qu'au niveau d'une seule sonde de reprise. Le conditionnement en micro-environnement est conçu pour les zones les plus exigeantes, et les critères de vibration sont traités par le choix des équipements, la désolidarisation, la coordination avec la structure, l'implantation des machines tournantes et le cheminement des réseaux.

    Résultats

    • Stratégie de maîtrise thermique et hygrométrique
    • Conception du micro-environnement
    • Critères de vibration et coordination de l'isolation
  4. Utilités UHP et distribution électrique

    La distribution des utilités haute pureté est conçue pour la pureté qui doit être préservée jusqu'au point d'utilisation : choix des matériaux, mode d'assemblage, maîtrise des bras morts et filtration au point d'utilisation sont spécifiés en conséquence. La distribution électrique jusqu'à 22 kV est conçue avec des dispositions de secours, UPS et de qualité de l'énergie, dimensionnées pour protéger le parc d'équipements contre les perturbations.

    Résultats

    • P&ID de distribution UHP et spécification des matériaux
    • Schéma d'extraction et de traitement des rejets
    • Schémas unifilaires et stratégie de qualité de l'énergie
  5. Surveillance, automatisation et continuité

    Un système de surveillance des installations est spécifié pour suivre en continu la contamination particulaire, la température, l'humidité, la pression différentielle et les paramètres des utilités, avec gestion des alarmes, suivi des tendances et un enregistrement permettant d'étayer les investigations. La redondance, la maintenabilité en cours de production et la maîtrise du comportement en cas de défaillance sont intégrées dès la conception plutôt que présumées.

    Résultats

    • Spécification FMS et SCADA
    • Tableau des alarmes et des tendances
    • Stratégie de redondance et de continuité
  6. Mise en service, vérification et assistance au raccordement

    Les systèmes sont mis en service, équilibrés et vérifiés par rapport à la spécification environnementale — classification, débits d'air, temps de récupération, stabilité en température et en humidité dans le temps, et qualité des utilités au point d'utilisation. Le raccordement des équipements de production est assisté et l'environnement est re-vérifié après les travaux d'installation.

    Résultats

    • Dossiers de mise en service et d'équilibrage
    • Rapport de vérification environnementale
    • Assistance au raccordement des équipements et revérification

Paramètres techniques

Critères d'ambiance et d'utilités

Les limites de classification sont issues de ISO 14644-1. Les bandes de stabilité correspondent aux exigences habituelles des salles de fabrication de semi-conducteurs et sont fixées par zone en fonction du parc d'équipements.

Classification de propreté — ISO 14644-1

Classe ISO 1≤ 10 particules ≥ 0,1 µm par m³
Classe ISO 2≤ 100 particules ≥ 0,1 µm par m³
Classe ISO 3≤ 1 000 particules ≥ 0,1 µm par m³ ; ≤ 35 particules ≥ 0,5 µm par m³
Classe ISO 4≤ 10 000 particules ≥ 0,1 µm par m³
Classe ISO 5≤ 100 000 particules ≥ 0,1 µm par m³ ; ≤ 3 520 particules ≥ 0,5 µm par m³
Filtration terminaleHEPA H14 ≥ 99,995 % ou ULPA U15 ≥ 99,9995 % au MPPS, EN 1822
Flux d'air unidirectionnelTaux de couverture filtrante du plafond et vitesse définis par zone ; généralement 0,3 – 0,5 m/s dans les zones ISO 3 – 5

Stabilité environnementale

Stabilité en température, lithographie et métrologieGénéralement ± 0,1 – 0,5 °C au niveau de l'équipement, selon les exigences propres à chaque équipement
Stabilité en température, travées de production généralesGénéralement ± 1 °C
Régulation de l'humidité relativeGénéralement 40 – 45 % RH ; déshumidification de précision jusqu'à ± 2 % RH disponible
Pression différentielleCascade positive depuis la zone la plus propre vers l'extérieur, les couloirs techniques et locaux de service étant maintenus à une pression inférieure
Contamination moléculaire aéroportéeFiltration chimique des acides, bases, condensables et dopants, spécifiée selon la sensibilité du procédé
Décharge électrostatiqueMise à la terre, ionisation et revêtements de protection ESD dans les zones sensibles d'assemblage et de manutention

Utilités et électricité

Distribution électriqueDe la basse tension à la moyenne tension jusqu'à 22 kV
Dispositions de continuitéUPS et groupes électrogènes de secours dimensionnés selon le bilan de puissance des charges critiques des équipements et de l'installation
Qualité de l'énergie électriqueAtténuation des harmoniques, des creux de tension et des transitoires coordonnée avec les exigences du parc d'équipements
Distribution haute puretéChoix des matériaux, des modes d'assemblage et de la filtration au point d'utilisation spécifiés selon le niveau de pureté qui doit être maintenu jusqu'au point d'utilisation
Air comprimé et gaz de procédéAir comprimé classé selon ISO 8573-1 et gaz de procédé à leur degré de pureté spécifié, avec une distribution dédiée pour les équipements sensibles
ExtractionExtractions séparées acides, solvants, générale et thermique, avec traitement conforme aux exigences de rejet

Surveillance et continuité

Surveillance des installationsSurveillance continue des particules, de la température, de l'humidité, de la pression différentielle et des utilités
Plateformes de contrôle-commandeSCADA et FMS sur Rockwell, Siemens, AVEVA, COPA-DATA zenon et Ignition
Gestion des alarmes et suivi des tendancesSeuils d'alerte et d'action, avec suivi de tendance et enregistrement des événements en vue des investigations
RedondanceRedondance N+1 sur les équipements critiques lorsque l'exigence de continuité le justifie
MaintenabilitéRemplacement des filtres, entretien des batteries et remplacement des composants conçus pour être réalisés sans arrêt de la production

Livrables

Ce que livre un projet semi-conducteurs

  • Matrice des exigences d'utilités des équipements et spécification des conditions d'environnement
  • Plan de zonage de propreté et tableau de couverture des filtres
  • Modélisation aéraulique, stratégie de recyclage et conception des plénums
  • Stratégie de filtration AMC et programme des filtres chimiques
  • Stratégie de maîtrise thermique et hygrométrique avec conception de micro-environnements
  • Critères vibratoires, principe d'isolation et relevé de coordination structurelle
  • P&ID des utilités UHP, spécification des matériaux et liste des points d'utilisation
  • Schéma d'extraction et de traitement des rejets avec base de conformité des rejets
  • Schémas unifilaires, bilans de puissance et stratégie de qualité de l'énergie
  • Spécification FMS et SCADA avec plan d'alarmes et de suivi des tendances
  • Maquette BIM fédérée et plans d'exécution
  • Rapports de mise en service, d'équilibrage et de vérification environnementale
  • Assistance au raccordement des équipements et enregistrements de revérification après installation
  • Stratégie de maintenance et plan de continuité

Conformité

Normes et pratiques de référence

ISO 14644-1 · 14644-2Classification et surveillance de la propreté particulaire de l'air
Limites de classe jusqu'à ISO 1 et le plan de surveillance qui en apporte la preuve.
ISO 14644-3 · 14644-4Méthodes d'essai, conception et construction
Tests de fuite des filtres installés, vérification des flux d'air et du temps de récupération, et exigences de construction salle blanche.
ISO 14644-8 · 14644-9Propreté de l'air par concentration chimique et propreté des surfaces
Cadre de spécification et de vérification de la maîtrise de la contamination moléculaire aéroportée (AMC) et de la contamination particulaire des surfaces.
EN 1822Filtres à air à haute efficacité
Efficacité HEPA et ULPA à la taille de particule la plus pénétrante, avec certification individuelle.
ISO 8573-1Classes de pureté de l'air comprimé
Classification des particules, de l'eau et de l'huile pour les systèmes d'air comprimé.
IEC 61439 · IEC 60364Ensembles d'appareillage électrique et installations électriques
Vérification des armoires et base de conception de l'installation pour la distribution basse tension (BT).
Spécifications SEMI et des fabricants d'équipementsExigences d'interface avec le bâtiment
Les manuels d'installation des équipements et les pratiques de la profession régissent l'interface d'environnement et d'utilités au niveau de l'équipement.
ISO 9001 · ISO 45001Management de la qualité, de la santé et de la sécurité
Le système de management dans le cadre duquel sont menés l'exécution des projets et les travaux sur site.

Parler à nos ingénieurs

Présentez-nous votre installation et nous transmettrons votre demande au responsable technique compétent.

Analyses

Notes techniques de ce pôle d'expertise

  • Tuyauterie UHP : le tube est lui aussi une salle blanche

    Le PVDF haute pureté assemblé comme un tube plastique ordinaire laisse des bourrelets de fusion qui piègent les bactéries ; c'est pourquoi les boucles UPW des fabs utilisent des assemblages sans bourrelet ni interstice. Les lignes de gaz UHP y ajoutent le 316L électropoli, des soudures orbitales avec échantillons témoins, des essais d'étanchéité à l'hélium et des contrôles de particules, d'humidité et d'oxygène aux points d'utilisation. La pratique WFI pharmaceutique partage une grande partie de cette rigueur.

    AnalyseLire

  • Industrie des semi-conducteurs

    ISO Class 1 vs ISO 5 : comptage à 0,1 µm

    ISO Class 1 admet 10 particules de 0,1 µm et plus par mètre cube ; ISO 5 en admet 100 000 pour cette taille. À ce niveau, le test d'étanchéité in situ par balayage doit démontrer l'étanchéité des cadres et de la grille, et pas seulement celle du filtre U15 ; des comptages à un seul chiffre exigent de grands volumes d'échantillonnage, et la contamination moléculaire aéroportée nécessite son propre plan d'échantillonnage.

    AnalyseLire

  • Les équipements de lithographie sont souvent spécifiés selon les courbes VC, où VC-D correspond à 6,25 µm/s RMS. Les vibrations des ventilateurs, pompes et compresseurs parviennent à l'équipement par la structure ; l'emplacement des machines tournantes, le type de plancher sous l'équipement et les traversées souples relèvent donc de l'implantation, à arrêter avec l'ingénieur structure avant le coulage de la dalle.

    AnalyseLire

  • Les filtres HEPA et ULPA n'arrêtent pas la contamination moléculaire aéroportée, et une limite AMC exprimée uniquement en « 1 ppb » correspond à une masse différente pour chaque composé : environ 0,70 µg/m³ pour l'ammoniac, 1,49 µg/m³ pour le chlorure d'hydrogène. L'URS d'une fab doit préciser le composé, l'unité avec sa température de référence et la méthode d'échantillonnage.

    AnalyseLire

  • Les classes EN 1822 ULPA ajoutent chacune un neuf au-delà de H14 : U15 99,9995%, U16 99,99995%, U17 99,999995% à la MPPS. Les locaux semi-conducteurs ISO Class 1 à 3 en ont besoin. Une zone pharmaceutique Grade A à ISO 5 en a rarement besoin, car ce sont le personnel et les fuites au niveau des joints qui déterminent ses comptages particulaires ; un H14 avec un joint sain suffit généralement.

    AnalyseLire

  • Plafonds de fab : des centaines d'unités de filtration ventilées

    Une travée de fab de 1 000 m² équipée de FFU sur 90% de son plafond compte environ 1 250 unités de 1 200 × 600 mm. Après la remise des installations, chacune est un moteur sur le BMS, et les documents de conception doivent regrouper les unités par équipement de production et par zone afin que la logique de défaut puisse distinguer un ordre de travail d'une alarme.

    AnalyseLire

  • SEMI F47 attend des équipements de semi-conducteurs qu'ils tiennent les creux de tension jusqu'à 50% pendant 200 ms, 70% pendant 0,5 s et 80% pendant 1 s. Les variateurs de ventilateurs, les contacteurs et les automatismes sont souvent achetés sans référence à une telle courbe, si bien que l'équipement reste en service tandis que la salle blanche perd son débit d'air. Spécifiez les systèmes auxiliaires selon la même courbe.

    AnalyseLire

  • Les micro-environnements maintiennent ±2% RH au niveau de l'équipement et laissent la salle fonctionner dans une plage plus large. Une enceinte de 2 m³ à 0,4 m/s sur 1 m² renouvelle son air toutes les 5 secondes. Les fuites permanentes constituent le cas le plus difficile : avec la salle à 45% ± 5% RH, dimensionnez l'enceinte pour 50% RH à la température de salle la plus élevée.

    AnalyseLire

  • Dans de nombreuses usines de dispositifs médicaux, l'assemblage et le conditionnement en système de barrière stérile partagent une même classe ISO. Le conditionnement étant la dernière exposition avant le scellage, c'est généralement lui qui fixe la classe. L'assemblage peut relever d'une classe moins exigeante, avec sa propre maîtrise de l'ESD et de l'humidité, sauf si aucune étape de nettoyage ne sépare les deux salles.

    AnalyseLire

  • Pour un ingénieur en semi-conducteurs, Grade C à ISO 8 en activité paraît laxiste. EU GMP Annex 1 ajoute des limites microbiologiques : 100 UFC/m³ dans l'air, 50 par boîte de sédimentation sur 4 heures, 25 par gélose de contact. Des salles nettoyées au sporicide exigent des sols et des joints qu'une fab n'a jamais eu à nettoyer, ainsi qu'une CCS qui relie ces choix entre eux.

    AnalyseLire

  • L'IEEE 519 se mesure au point de couplage commun, et les équipements de production d'une fab se trouvent bien en aval de celui-ci. Les harmoniques générés par les murs de ventilateurs, les pompes et les variateurs des groupes froids déforment le jeu de barres LV commun. Des transformateurs dédiés aux équipements, des selfs CC imposées dans la spécification des variateurs, des filtres dimensionnés à partir d'une étude et une vérification du THD en tension sur chaque jeu de barres d'équipements permettent d'en préserver les équipements.

    AnalyseLire

  • L'air qui traverse une dalle de faux plancher perforée à 25% d'ouverture circule 4 fois plus vite que le flux descendant situé au-dessus, et c'est cette perte de charge qui maintient vertical l'écoulement d'air d'une baie de production. Réduisez le taux d'ouverture à proximité des gaines de reprise, posez des dalles pleines sous les équipements en rééquilibrant autour, étanchéifiez les découpes et vérifiez par un essai de visualisation par fumée après l'installation des équipements.

    AnalyseLire

Voir toutes les analyses (23)

Ressources techniques

Références gratuites pour ces travaux

Les références auxquelles nous recourons nous-mêmes. Sans inscription, et lorsqu'un chiffre provient d'une norme, nous la citons.

Questions

Industrie des semi-conducteurs — questions qui nous sont posées

Réponses des ingénieurs qui réalisent les travaux.

Ils visent à prévenir des défaillances différentes. Les GMP s'attachent à la contamination viable et non viable atteignant le produit, et sont régies par un cadre réglementaire et un dossier de qualification. Une fab s'attache à des particules d'un ordre de grandeur plus petites, à la contamination moléculaire, ainsi qu'à une stabilité thermique et vibratoire que les GMP spécifient rarement — et elle est régie par le rendement plutôt que par un inspecteur. Les disciplines d'ingénierie se recoupent ; les spécifications et les critères d'acceptation, non.

L'AMC est une contamination en phase gazeuse — acides, bases, composés organiques condensables et dopants — à des concentrations mesurées en parties par milliard. Elle traverse directement la filtration HEPA et ULPA, conçue pour les particules. Elle provoque l'empoisonnement des résines photosensibles, la formation de voile sur les optiques et la corrosion des couches métalliques. La maîtrise repose sur une filtration chimique sélectionnée pour les espèces concernées, appuyée par le choix des matériaux et la ségrégation des extractions.

En maîtrisant l'endroit où s'applique la tolérance. Un unique capteur sur l'air repris ne peut pas maintenir une baie de lithographie au dixième de degré près ; la conception exige une température d'air soufflé stable, un débit d'air et un taux de renouvellement suffisants, une gestion coordonnée des charges thermiques internes, et un conditionnement en micro-environnement au niveau de l'équipement, là où l'exigence est la plus stricte. Le réglage des boucles de régulation et l'emplacement des capteurs comptent autant que la puissance installée.

Oui, et cela représente une part importante du travail. Les interventions dans une usine de fabrication en activité sont planifiées en fonction de la production : accès ségrégués, cloisonnement et filtration temporaires, phasage baie par baie et requalification de l'environnement après chaque phase. Une distribution d'air sectorisée facilite considérablement les choses, car elle permet d'intervenir sur une baie pendant que les baies voisines conservent leurs conditions.

En maintenant à distance la source, le chemin de transmission et le récepteur. Plusieurs mesures y contribuent : la sélection et l'équilibrage des machines tournantes, les massifs d'inertie et les isolateurs antivibratiles, le cheminement des tuyauteries et des gaines à l'écart des zones sensibles, ainsi que la coordination structurelle sur la conception des dalles et les fondations des équipements. Les critères sont fournis par le fabricant de l'équipement et coordonnés avec l'ingénieur structure pendant la conception, plutôt que mesurés a posteriori.

Cela découle du coût d'une interruption. Le traitement d'air critique, l'eau glacée, l'extraction et l'alimentation électrique sont couramment conçus en N+1, avec une maintenabilité en cours de production permettant d'intervenir sur une unité sans perdre une zone. La stratégie de redondance est définie explicitement au regard de l'exigence de continuité plutôt qu'appliquée uniformément à l'ensemble de l'installation.