
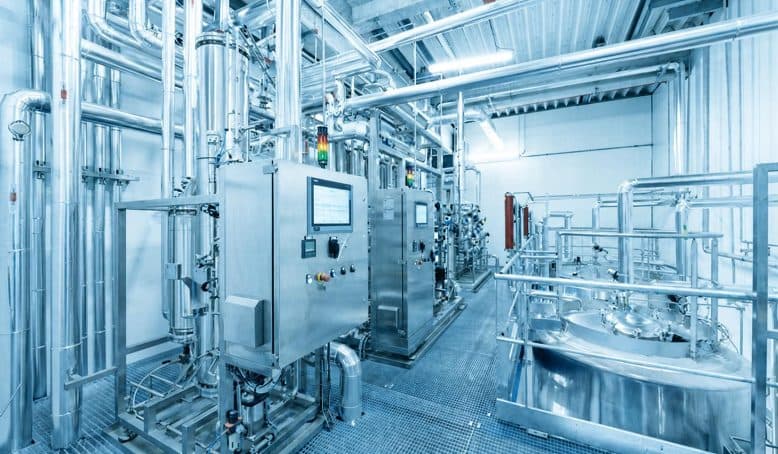
洁净公用系统的评判点在使用点出口,而不在蒸馏水机。如果水离开制水设备时符合 Ph. Eur.(欧洲药典)限值,到达使用点时却已被循环管路中的生物膜污染,该系统即为不合格,而在整个调查过程中,制水设备的检测结果始终会完全合格。我们受邀排查的洁净公用系统问题,几乎都是分配系统的问题。
三个等级,三种用途
纯化水(PW) 是主力用水:按USP要求,电导率不大于1.3 µS/cm(25 °C下)(Ph. Eur.允许5.1 µS/cm),TOC不大于500 ppb。用于非注射剂产品、设备清洗,以及作为更高等级用水的原水。
注射用水(WFI) 具有相同的化学限度要求,另加细菌内毒素要求,用于注射剂产品及最终淋洗。其分配方式可采用热循环回路,在 70 °C 以上持续循环(如 EU GMP Annex 1 所给示例);也可采用冷态分配,并配合规定的消毒方案。热循环更易于合规论证,但运行成本更高;冷态运行成本较低,但对消毒程序的要求更高。
纯蒸汽 是指冷凝水符合WFI质量要求的蒸汽,用于灭菌以及任何蒸汽与产品接触的场合。该蒸汽按照EN 285进行不凝性气体、干燥度和过热度检测,因为湿蒸汽无法可靠灭菌,夹带空气的蒸汽同样无法可靠灭菌。
分配系统真正失效的环节
盲管。 流体无法到达的支管正是生物膜形成之处。该限值以支管长度与管径之比(L/D)表示,它是一条设计准则,而非现场偏好——必须在安装期间进行确认,因为一旦安装完成,不拆解循环管路就无法再进行确认。
可排净性。 无法完全排空的循环管路,既不能可靠地消毒,也不能可靠地干燥。坡度必须在等轴测图上标出,并在现场逐一核查;而当管线综合碰撞问题以抬高某段管道来解决时,最先被牺牲掉的就是坡度。
焊接质量。 自动轨道焊能够获得一致的内壁成形,且每一道焊口都有记录在案的焊接参数组,这正是此类系统以其为标准工艺的原因。焊接记录是确认证据的组成部分,而不是可在交接时丢弃的施工资料。
表面光洁度与钝化。 316L 的选用是基于其耐腐蚀性,而这种耐腐蚀性取决于完整的氧化铬层。加工制作会破坏该层,钝化则使其恢复。省略钝化所得到的系统,会正常运行一年左右,随后开始向产品流中释放金属离子并产生红锈。
消毒靠设计,而非靠排程
最常见且代价高昂的错误,是把消毒视为移交之后才做的运行决策。回路采用热水、纯蒸汽还是化学药剂消毒,决定了其材料选型、坡度、仪表配置以及各部件必须耐受的温度。在一个原本未按消毒策略设计的回路上追加消毒方案,通常意味着要将其更换。
该提出哪些要求
洁净公用系统的交付资料应包括:标注了盲管尺寸的等轴测图、焊接记录、材质证明、钝化记录、载明已验证参数的消毒规程,以及逐点说明取样理由的取样计划。如果供应商拿不出这一整套资料,系统或许仍然是可靠的——但你无法证明这一点,而在检查中,这两者是一回事。
行业领域

