
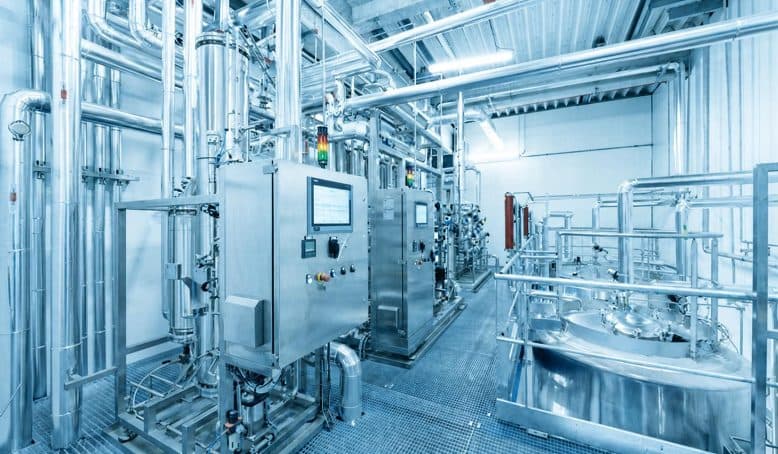
Un système d'utilités propres se juge au point d'utilisation, et non au niveau du générateur. Une eau qui sort d'un générateur en respectant les limites de la Ph. Eur. et qui arrive au point d'utilisation contaminée par le biofilm présent dans la boucle est non conforme, et le générateur donnera des résultats parfaits tout au long de l'investigation. Presque tous les problèmes d'utilités propres sur lesquels nous sommes appelés à intervenir sont des problèmes de distribution.
Trois classes, trois fonctions
Eau purifiée (PW) est la qualité d'eau la plus couramment utilisée : selon l'USP, conductivité inférieure ou égale à 1,3 µS/cm à 25 °C (la Ph. Eur. admet 5,1 µS/cm) et COT inférieur ou égal à 500 ppb. Elle est utilisée pour les produits non parentéraux, le lavage des équipements et l'alimentation des qualités supérieures.
Eau pour préparations injectables (WFI) présente les mêmes limites chimiques, avec en plus une exigence relative aux endotoxines, et est utilisée pour les produits parentéraux et les rinçages finaux. Elle est distribuée soit en boucle chaude recirculée, avec une circulation constante au-dessus de 70 °C, comme dans l'exemple donné par EU GMP Annex 1, soit à froid avec un régime de sanitisation défini. La boucle chaude est plus simple à défendre et plus coûteuse à exploiter ; la boucle froide est moins chère mais exige davantage du programme de sanitisation.
Vapeur pure est de la vapeur dont le condensat satisfait à la qualité WFI, utilisée pour la stérilisation et partout où la vapeur entre en contact avec le produit. Elle est contrôlée selon EN 285 pour les gaz non condensables, le titre (siccité) et la surchauffe, car la vapeur humide ne stérilise pas de manière fiable, pas plus que la vapeur contenant de l'air.
Là où les réseaux de distribution connaissent réellement des défaillances
Bras morts. Un bras mort que l'écoulement n'atteint pas est l'endroit où le biofilm s'installe. La limite est exprimée sous forme de rapport entre la longueur du bras mort et le diamètre de la tuyauterie (L/D) et il s'agit d'une règle de conception, non d'une préférence de site — vérifiée pendant l'installation, car elle ne peut pas être vérifiée ultérieurement sans démonter la boucle.
Drainabilité. Une boucle qui ne peut pas être entièrement vidangée ne peut être ni sanitisée ni séchée de manière fiable. La pente doit être portée sur les isométriques et contrôlée sur site, et c'est la première chose que l'on perd lorsqu'un problème de coordination des réseaux est résolu en relevant un tronçon de tuyauterie.
Qualité des soudures. Le soudage orbital produit un profil interne constant, avec un jeu de paramètres enregistré pour chaque joint, ce qui explique qu'il soit la norme pour ces systèmes. Le registre de soudage fait partie des preuves de qualification, et non d'un dossier de construction que l'on pourrait éliminer à la réception.
État de surface et passivation. L'acier 316L est spécifié pour sa résistance à la corrosion, qui repose sur l'intégrité de la couche d'oxyde de chrome. La fabrication la dégrade ; la passivation la restaure. Omettre la passivation donne un système qui fonctionne pendant un an, puis commence à relarguer des ions métalliques et du rouging dans le flux de produit.
La sanitisation se conçoit, elle ne se planifie pas
L'erreur coûteuse la plus courante consiste à traiter la sanitisation comme une décision d'exploitation prise après la remise de l'installation. Le fait qu'une boucle soit sanitisée à l'eau chaude, à la vapeur pure ou par voie chimique détermine le choix de ses matériaux, sa pente, son instrumentation et la température à laquelle ses composants doivent résister. Adapter a posteriori une stratégie de sanitisation à une boucle qui n'a pas été conçue pour elle implique généralement de la remplacer.
Ce qu'il faut exiger
Un lot d'utilités propres doit être remis avec les isométriques portant la cotation des bras morts, le carnet de soudures, les certificats matière, les enregistrements de passivation, la procédure de sanitisation avec ses paramètres validés, et le plan d'échantillonnage justifiant chaque point. Si un fournisseur ne peut pas produire cet ensemble, le système peut malgré tout être sain — mais vous ne pouvez pas le prouver, et lors d'une inspection cela revient au même.
Secteurs d'activité

